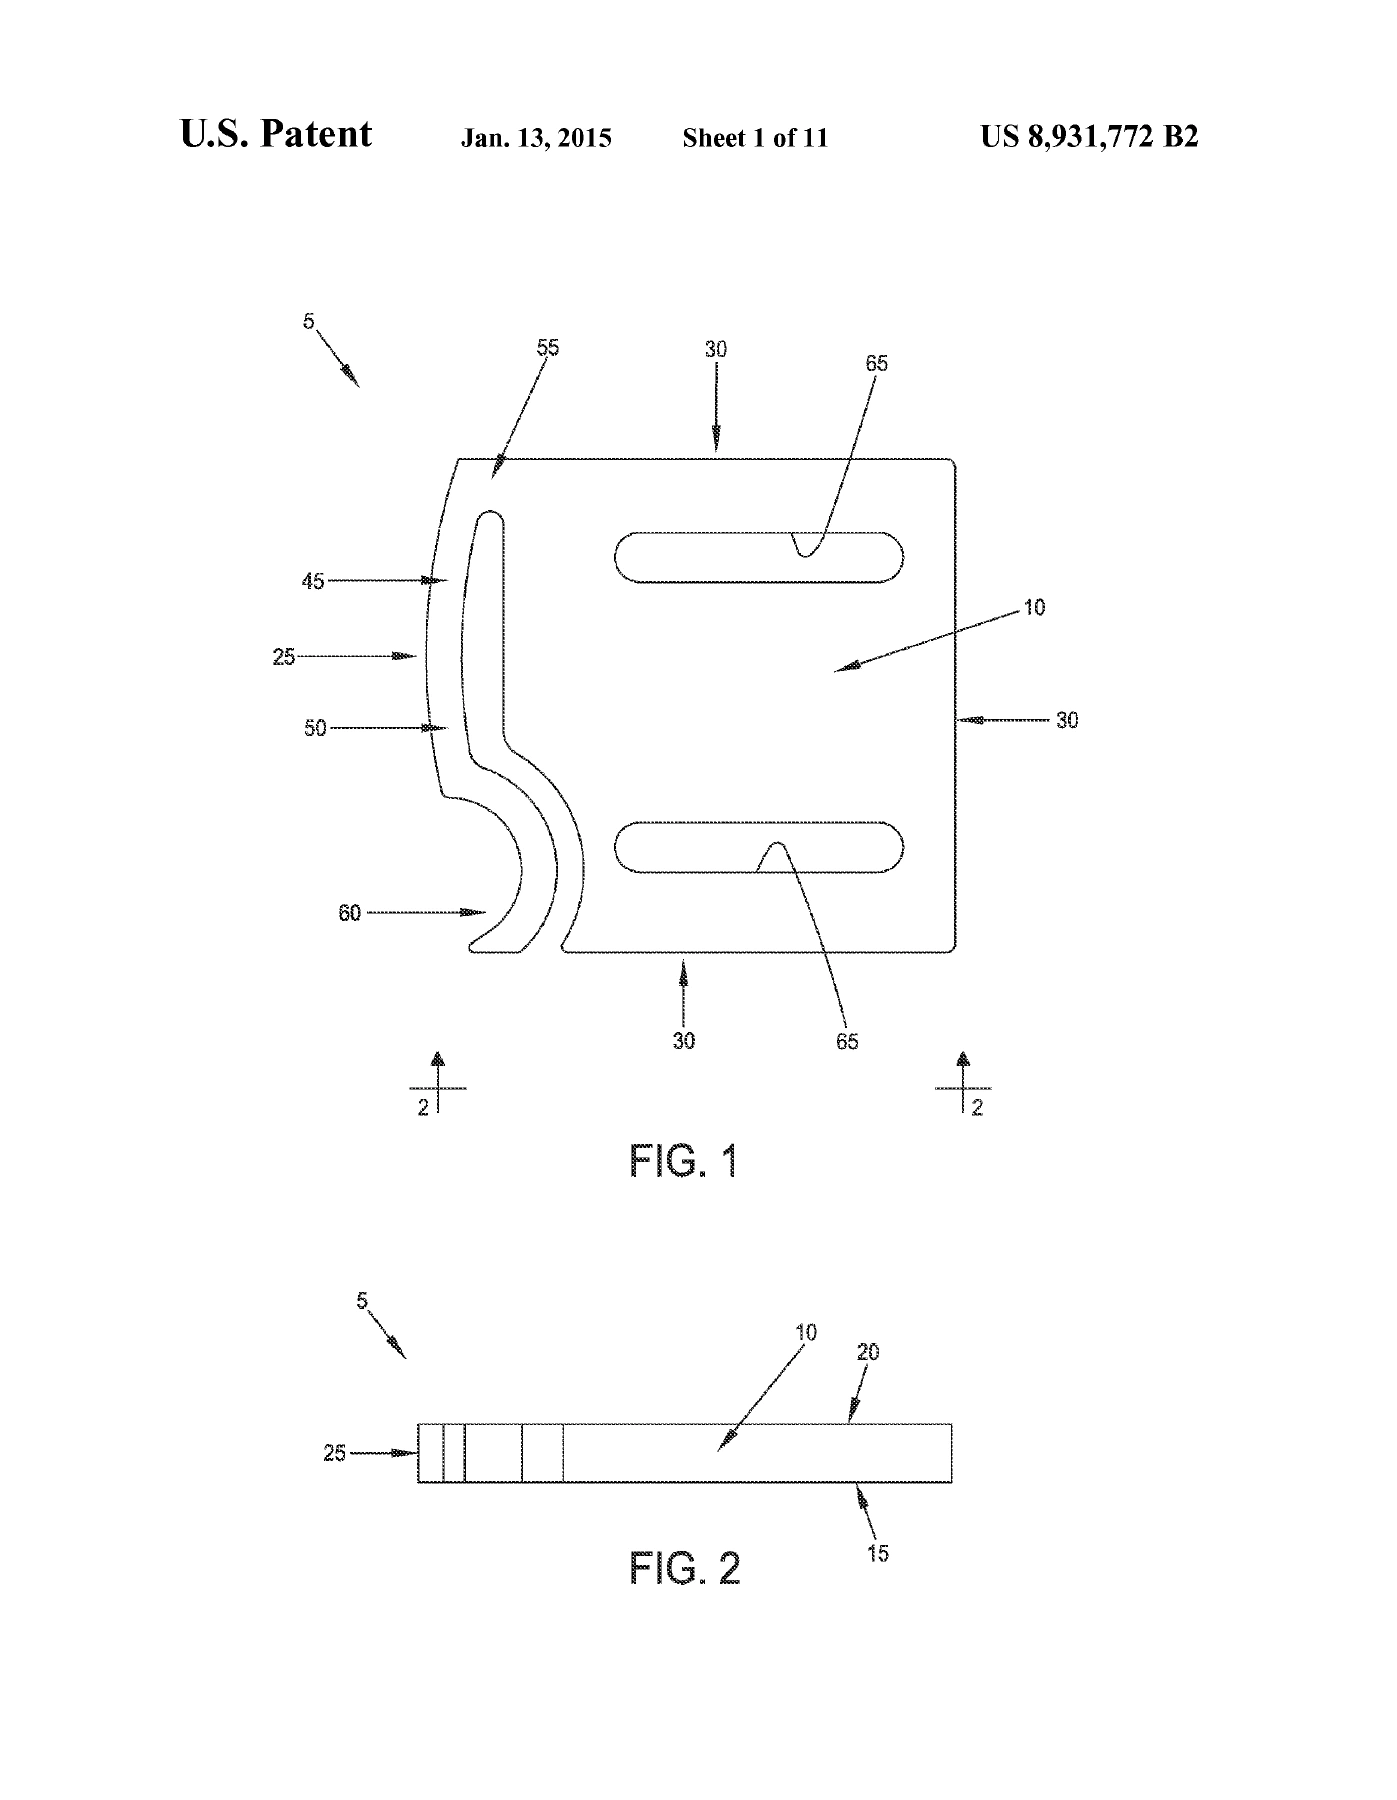
US8931772B2
Method and apparatus for securing a workpiece to a fixture plate using an adjustable, low-profile, light-duty workpiece clamp
机构参考;请结合原文的附图说明与实施方式阅读。
附图页 · PDF 第 2 页 · 点击附图放大原始 PDF按六点定位、夹紧方向与压装行程问法组织夹具与压装执行骨架。
下列模块用于组织设备功能、选型问题与接口检查。具体型号、数量、动作时序与安全方案,需要结合真实产品和工况继续设计。
功能划分示意 · 不代表完整动作时序
从作业边界到输入条件,把结构、选型与交接连起来。
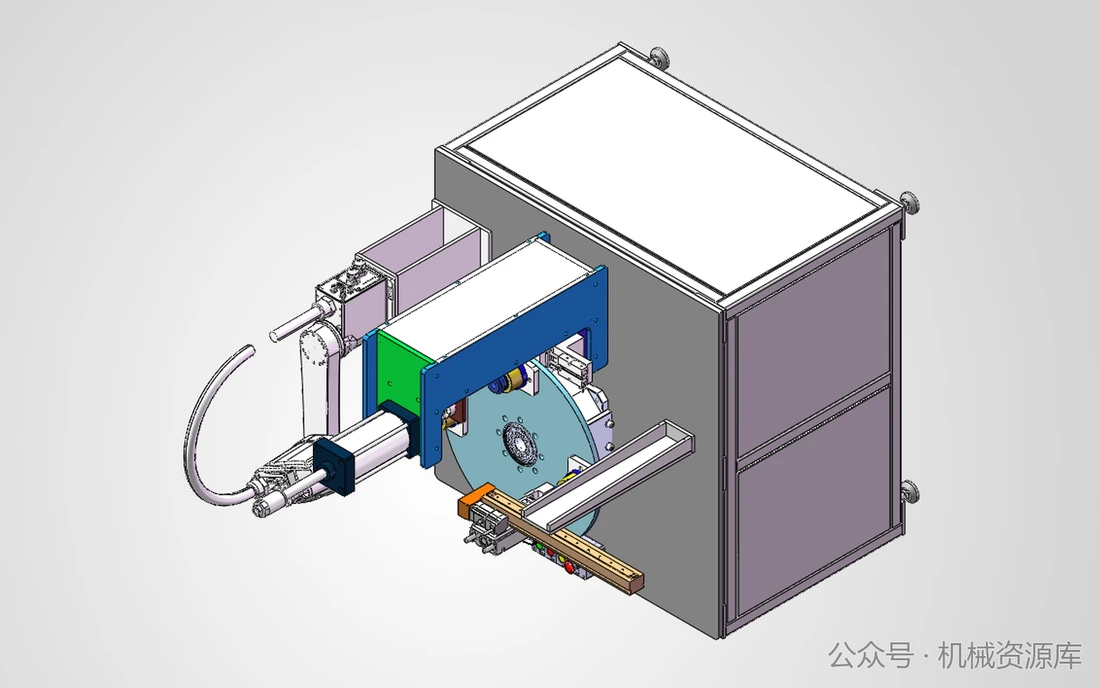
工件进入定位基准,夹紧后由压装执行件按行程完成压入;用开关/位移/压力字段确认结果,再松夹下料;换型依靠快换嵌件与防错。
工艺流程:
典型:带孔壳体 + 轴承/销/衬套、塑料件卡扣压入、小型铰链销。 行业:汽配、家电、电动工具、医疗器械结构件。 何时不选:需要精密压装曲线闭环且力位同步很高、或属于冲压成型——改伺服压装专机或冲床词条。
按工件形状与约束自由度设置定位基准;夹紧力方向应不破坏基准、不让活塞杆吃侧载。压装力封闭在机架/C 型架中,导向由导柱或导向气缸承担。
设计检查顺序:6 点定位 → 夹紧 → 压装行程/缓冲 → 防错 → 失压策略。气动方案还应确认:行程、负载、安装姿态、侧载、缓冲/磁性开关是否需要。
主运动为竖直或水平短行程直线;驱动常见气动导向缸,精度/曲线要求高时问伺服压装。 侧载必须由导轨/导柱承担,不由活塞杆单独承受。 失压保压与回程失控是竖直压装的常见要求。
风险:压入区挤压、工件飞出、失压下落。
依据实际工件、环境与操作方式确认安全措施,并在调试和交接时验证。
附图用于阅读机构思路。不同专利对应不同实施方式,请结合原文理解适用边界。
机构参考;请结合原文的附图说明与实施方式阅读。
附图页 · PDF 第 2 页 · 点击附图放大原始 PDF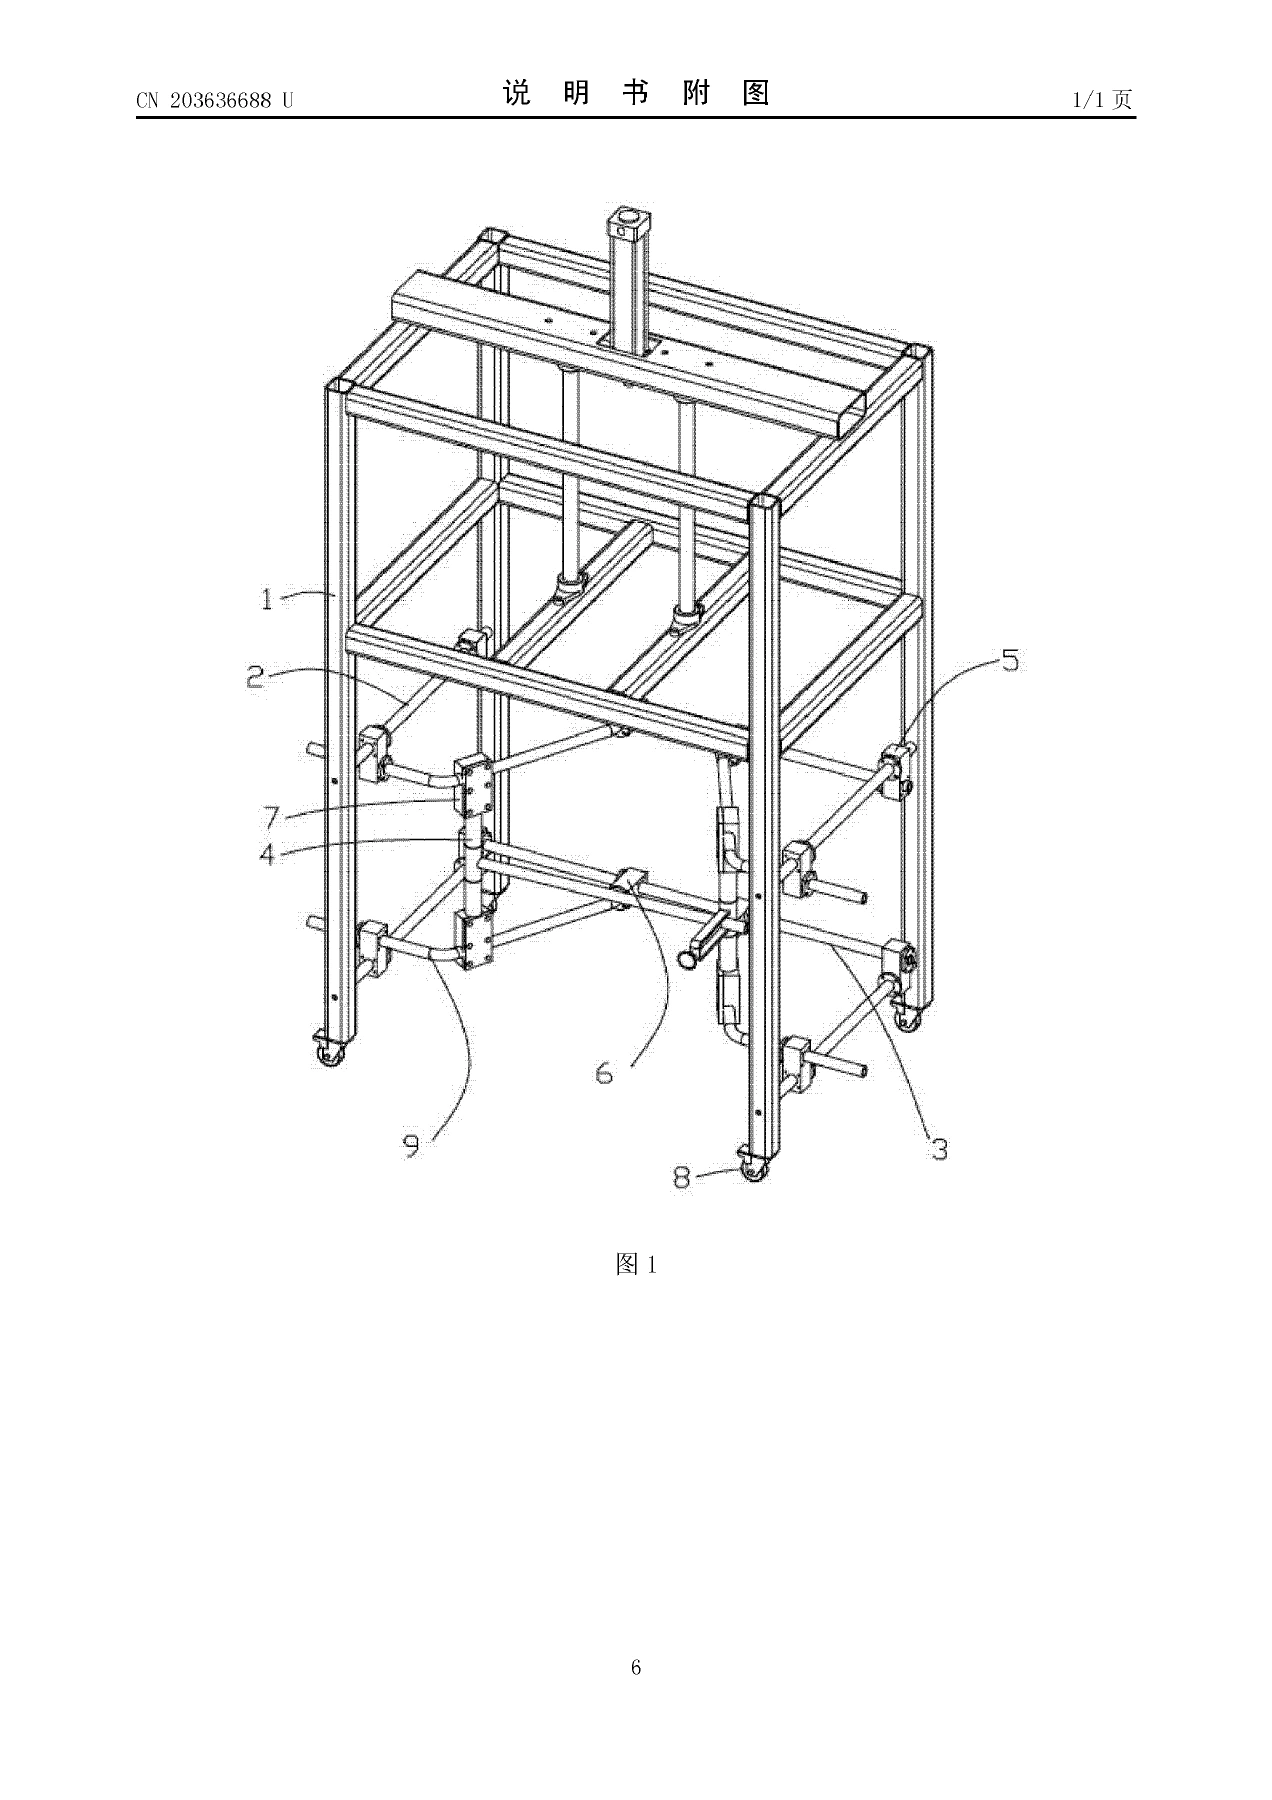
按功能关联查阅,候选方案中的零件不代表需要同时采用。
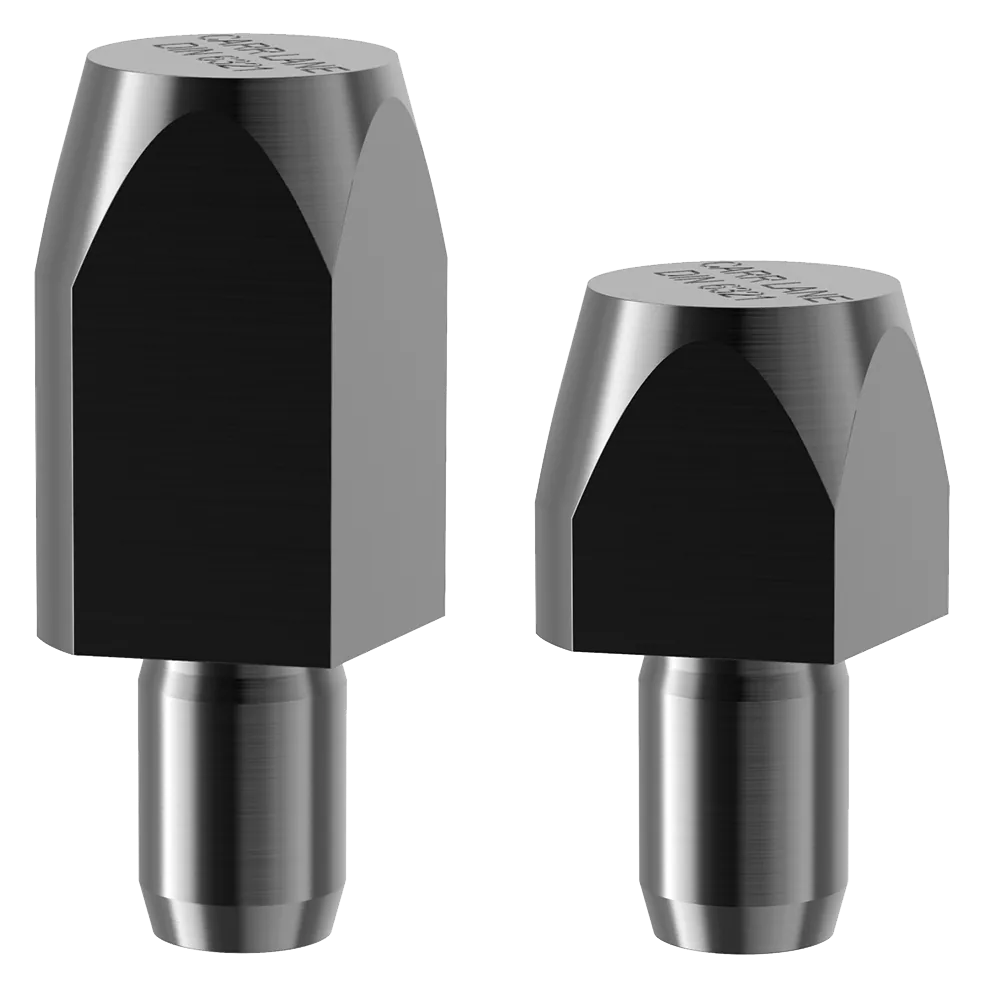
建立并重复工件定位基准,服务换型快换。
输入、接口与校核 ↗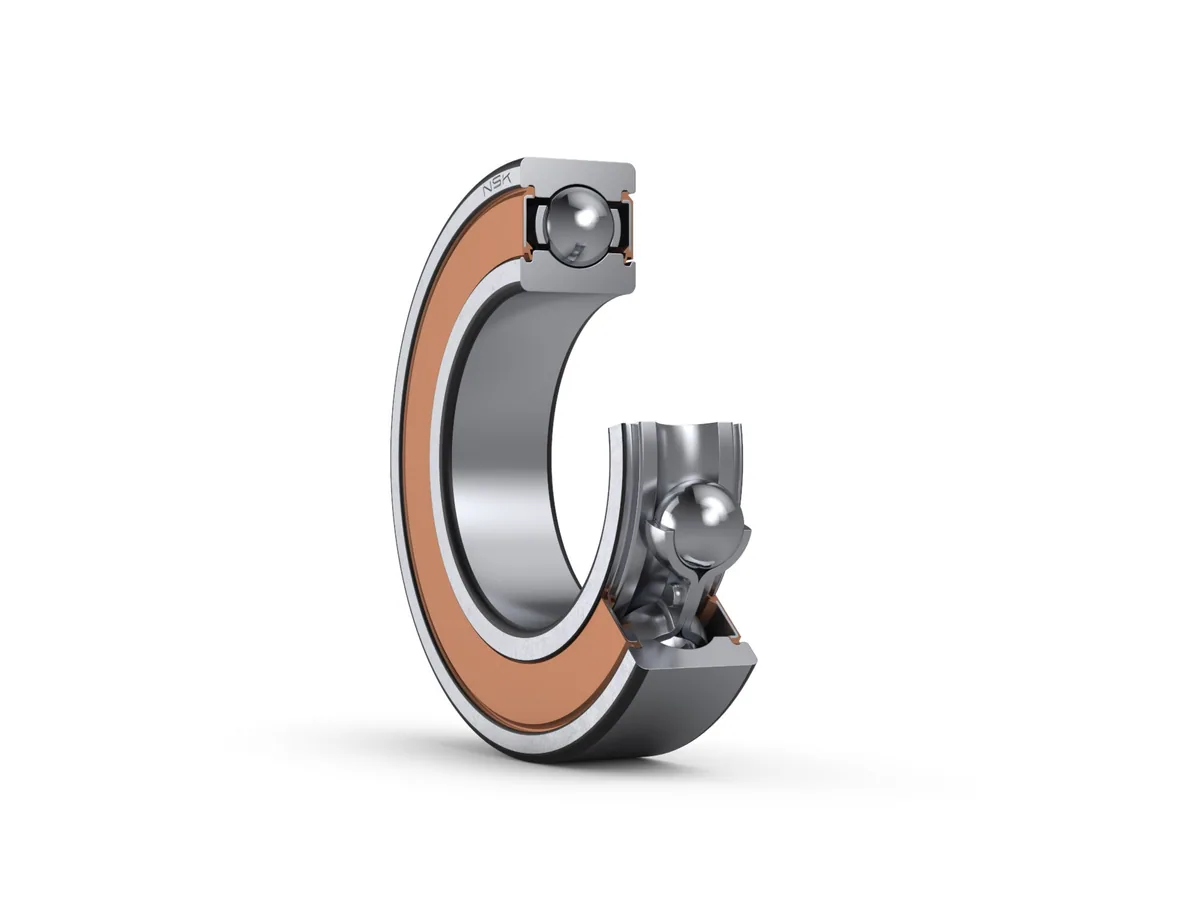
支承旋转或摆动轴系,承受径向/轴向载荷。
输入、接口与校核 ↗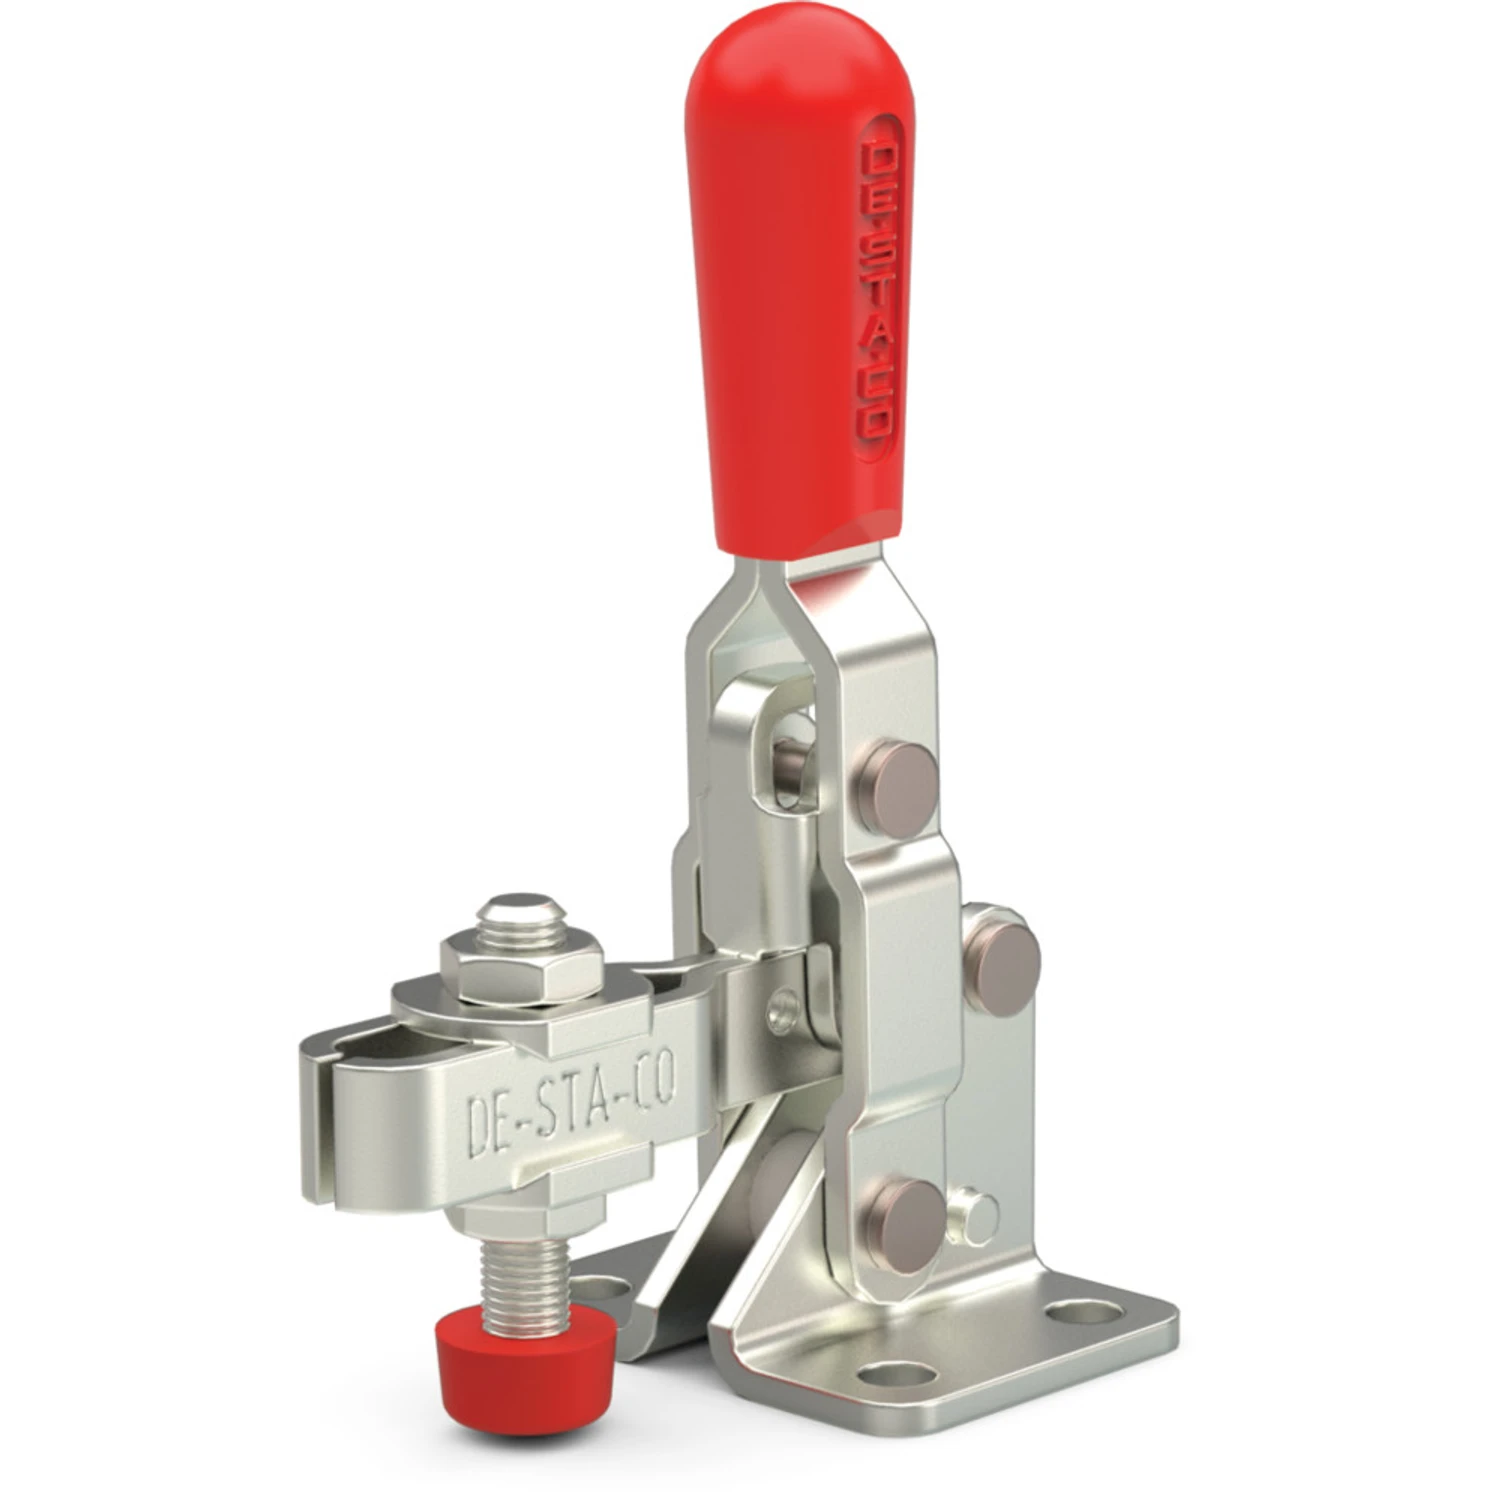
在不破坏定位基准的前提下施力保持并可靠松开。
输入、接口与校核 ↗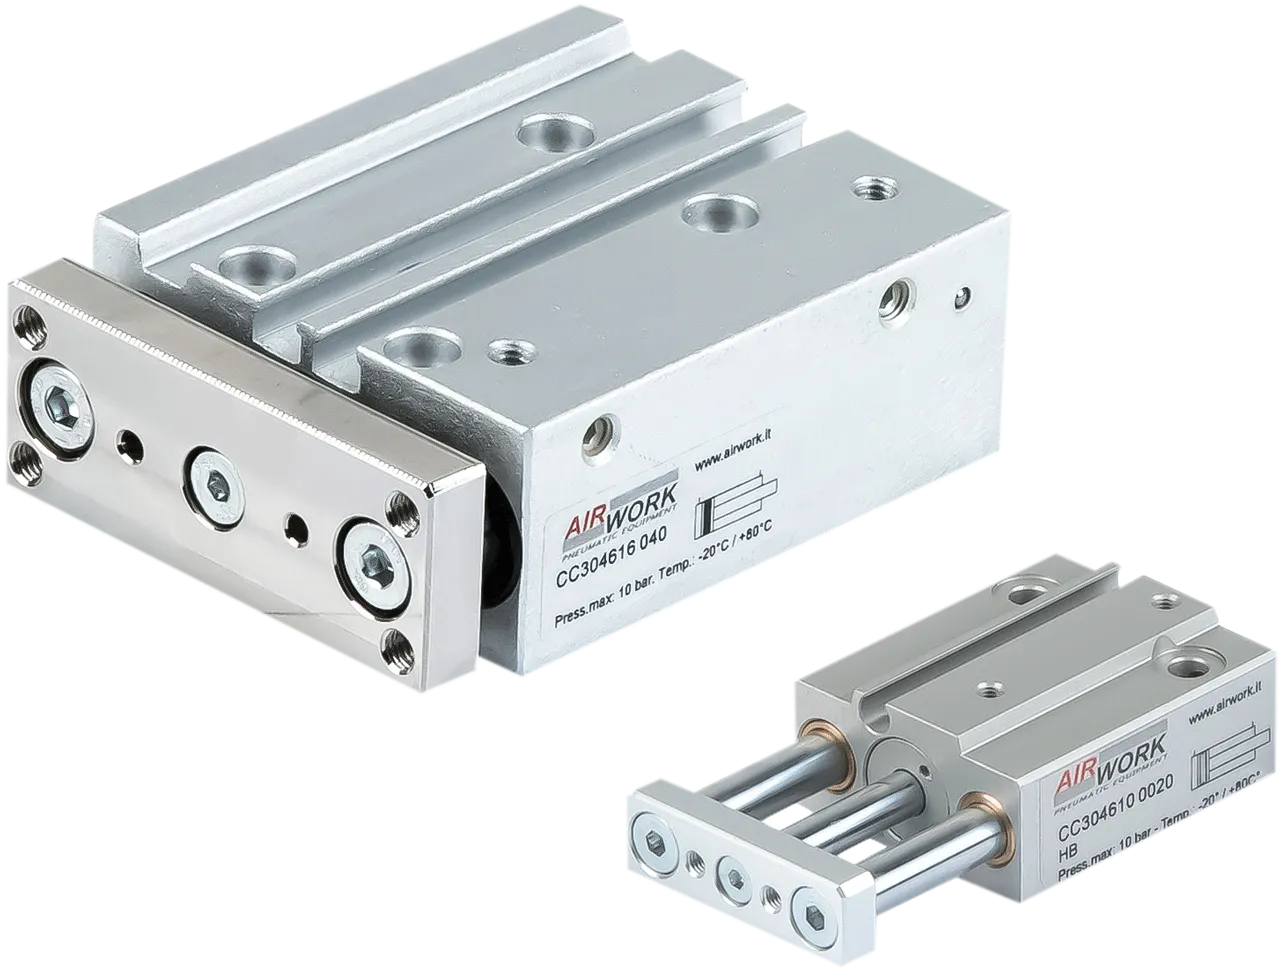
停带后把NG工件横向推出;导向承受侧向载荷。
输入、接口与校核 ↗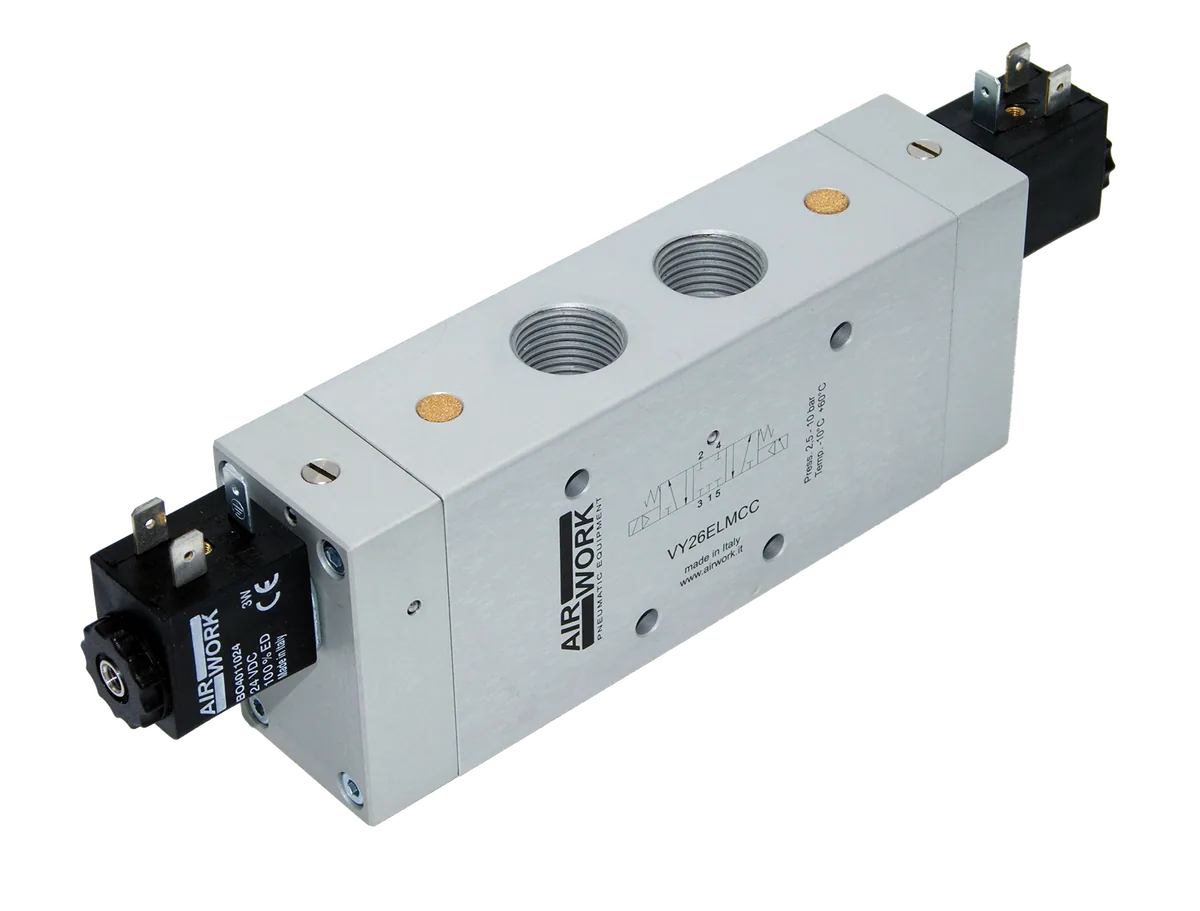
控制气缸伸缩并限制动作速度。
输入、接口与校核 ↗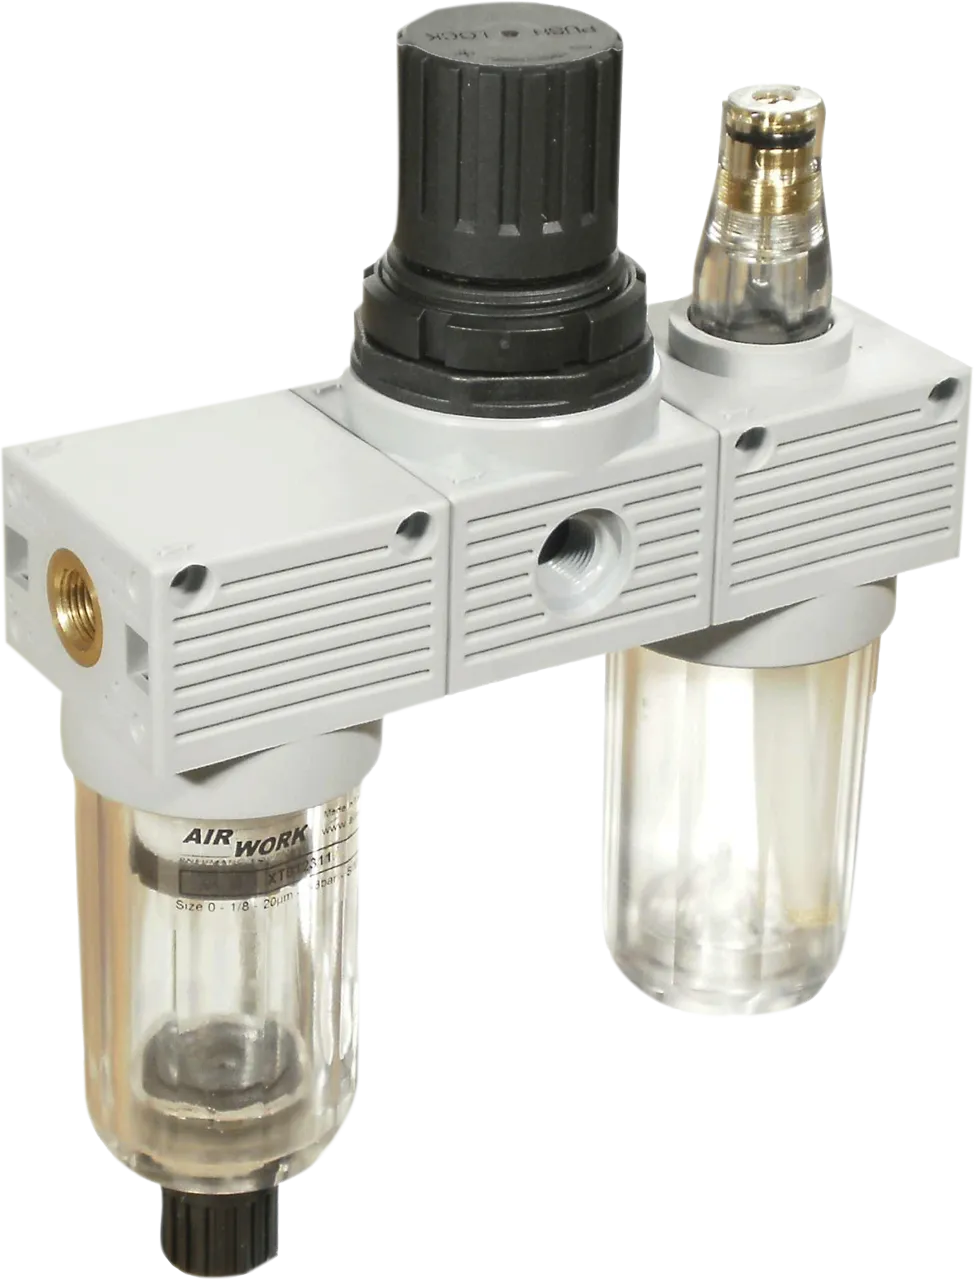
供给匹配气动元件要求的空气,并监测工作压力。
输入、接口与校核 ↗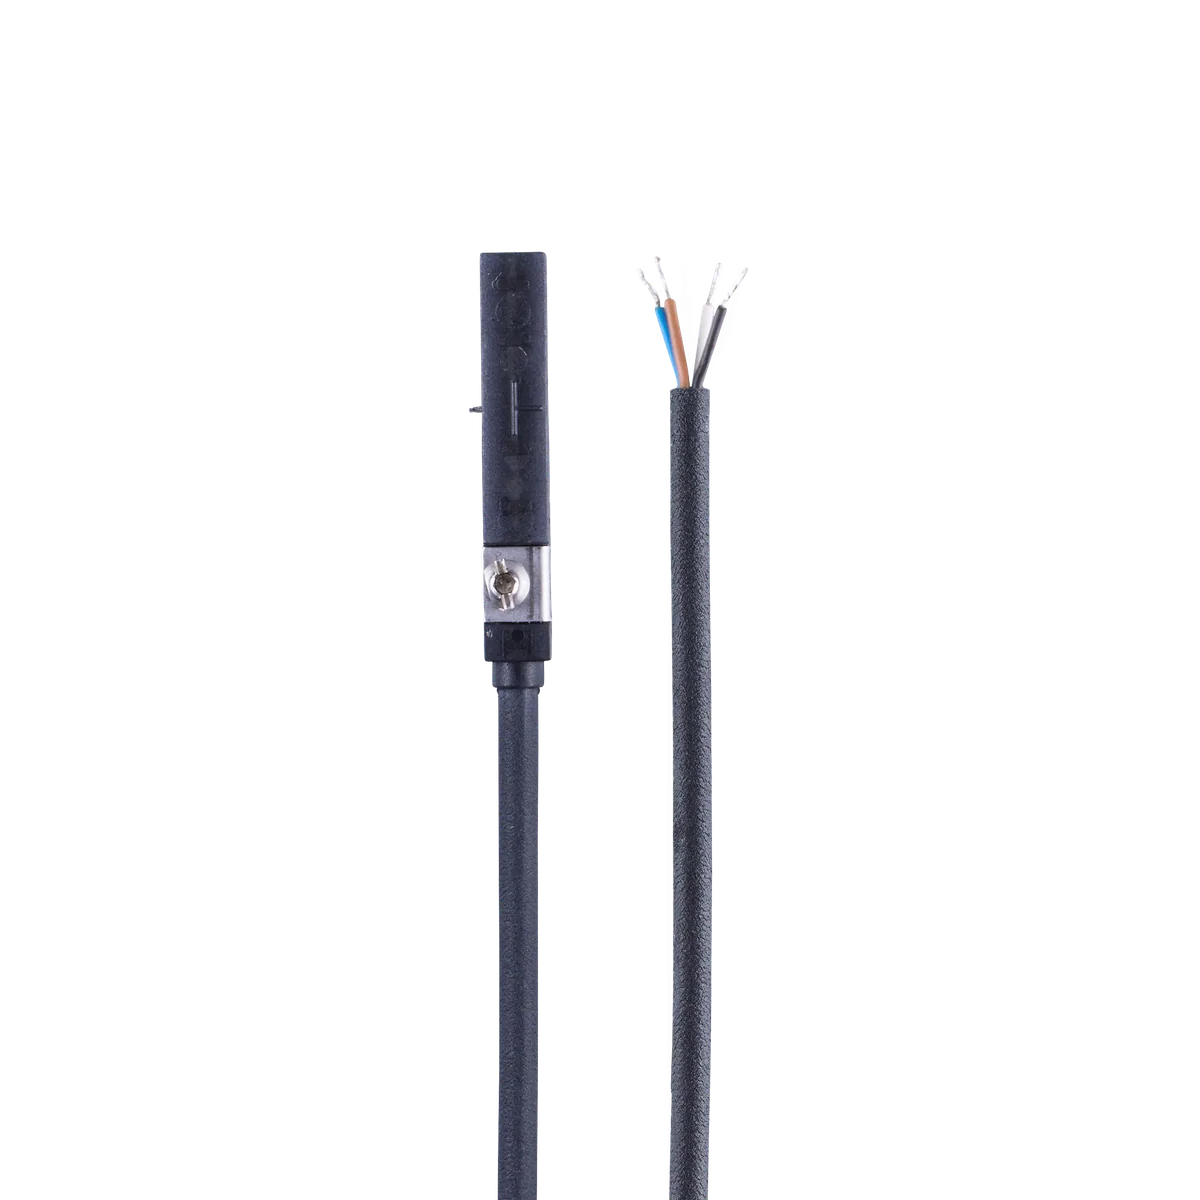
确认推料伸出及缩回状态,参与超时判断。
输入、接口与校核 ↗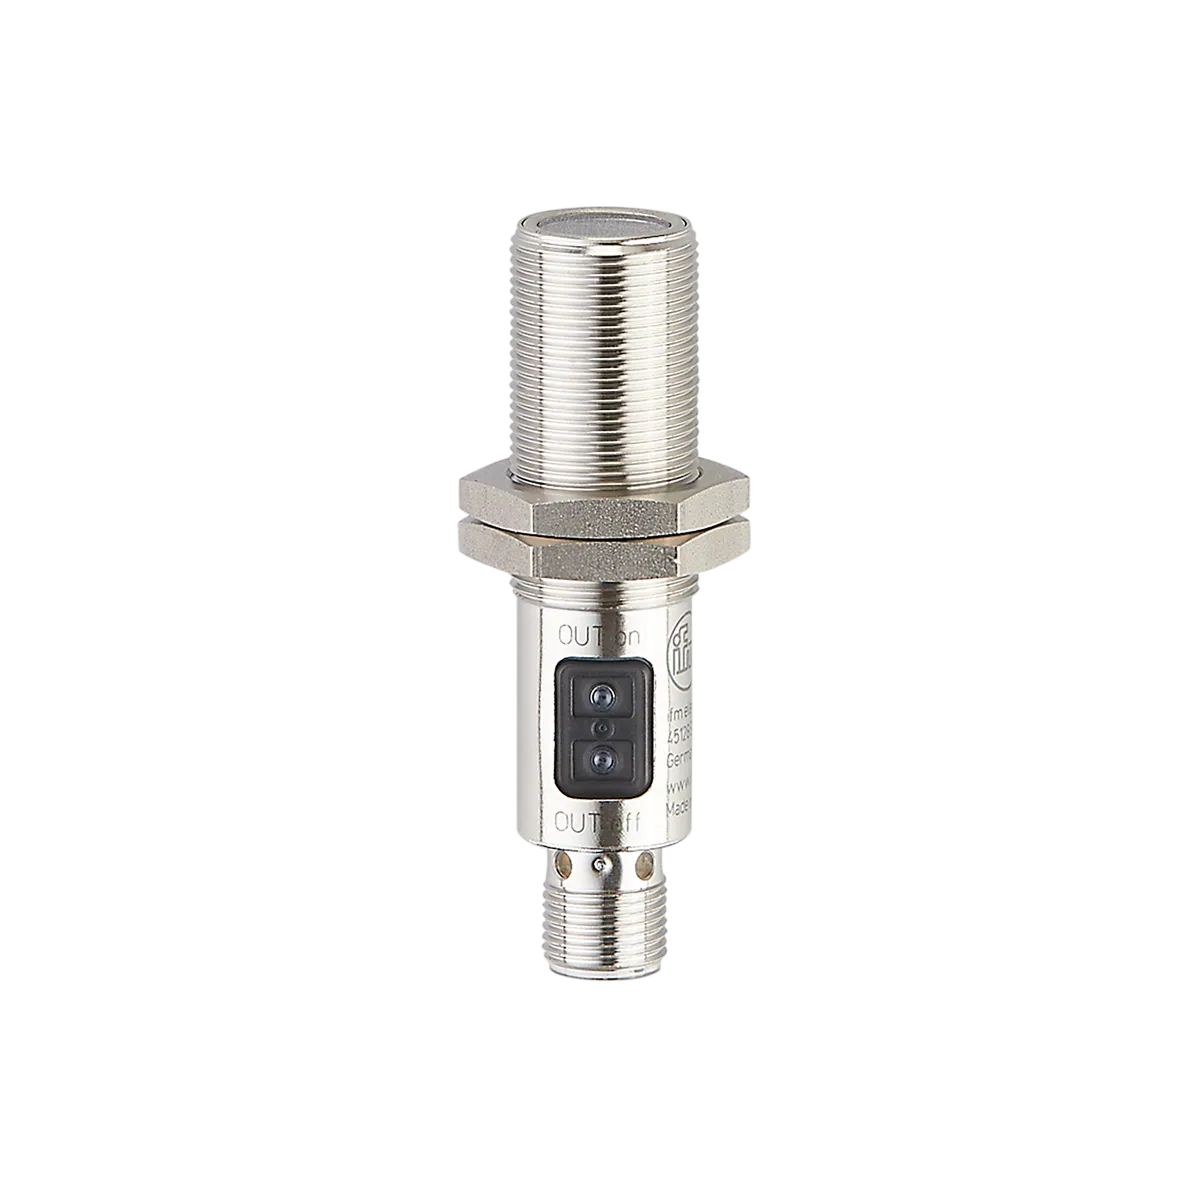
检测工件进入检测区,参与停带和拍照条件判断。
输入、接口与校核 ↗组织动作顺序、结果握手、报警和人工复位。
输入、接口与校核 ↗限制工件姿态并承接OK和NG产品。
输入、接口与校核 ↗第02/05章·夹具定位接口 + 第04章·气动执行
公开设计参考 · 2026-11-02 · 模块部件配图的来源与署名见对应零件词条。