立式加工中心 VMC
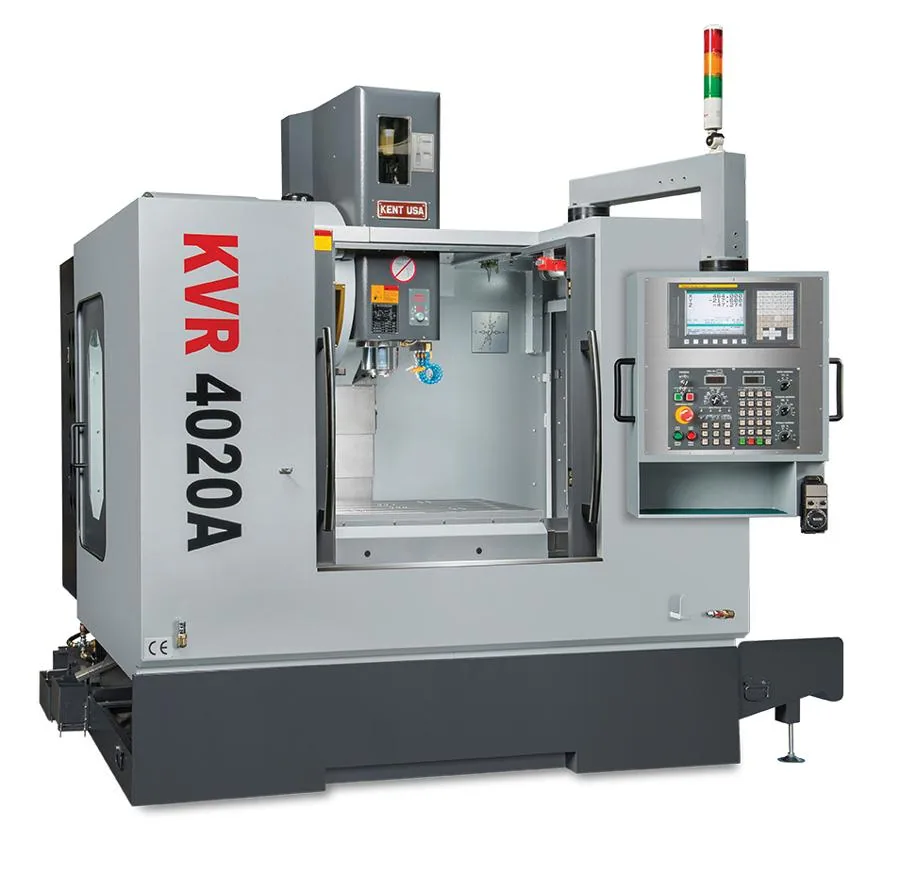
立式加工中心(VMC)以立式主轴 + 自动刀库完成铣钻攻镗等多工序数控加工,是机加车间与非标上下料接口的常见宿主设备。
EXPLORE THE MODULES
拆开功能,理解各模块的职责
FUNCTION MODULE
床身立柱工作台
刚度与精度口径要求,地基要求。
功能分组用于理解结构;完整时序与接口需结合实际方案确定。
READ THE MECHANISM
看懂原理,再做方案
从作业边界到输入条件,把结构、选型与交接连起来。
作业过程
工件装夹在工作台或托盘上,CNC 控制轴联动与换刀,完成多工序切削;冷却排屑与防护门联锁保证运行;可对接自动上下料。
工艺流程:
- 装夹 / 托盘交换
- 程序调用与原点确认
- 自动换刀切削循环
- 工序检(可选)
- 开门下料
- 与线体/机器人握手
适用工件与边界
典型:模具件、箱体、板类、3C 精密结构件、汽配壳体。 行业:模具、汽配、消费电子、一般机加。 何时不选:超重超长件更适合龙门加工中心、回转体主业看数控车、五轴复杂曲面看五轴词条。
工作原理
伺服轴驱动工作台/主轴箱运动,主轴旋转切削,刀库 ATC 换刀;CNC 解释程序并做联锁。非标集成关键是夹具基准、门联锁、排屑与上下料空间。
设计时确认:行程包络、刀库容量字段、托盘接口、冷却介质、安全门与机器人协同,不写切削参数。
运动与驱动
三轴伺服直线为主,可加转台。 上下料龙门/机器人是外部轴,需与门联锁同步。 主轴定向与换刀位置是固定安全点,不可当随意示教点。
方案输入清单
- 工件包络与装夹方案意向
- 精度口径与表面要求级别
- 刀柄标准与刀库容量需求
- 是否托盘/零点快换
- 冷却与排屑约束
- 自动上下料:机器人还是龙门
- 门联锁与外部安全集成
- 地基与吊装限制
- 程序与刀具寿命管理需求
- 环境:单独机床 vs 流水线旁
- 电气接口与网络字段
- 维护:润滑、过滤、刮屑
设计决策节点
- 机型:立加 vs 卧加 vs 龙门 vs 五轴 → 按工件
- 夹具:台虎钳 vs 专用夹具 vs 零点托盘
- 上下料:人工 vs 机器人 vs 托盘库
- 轴:三轴够否 vs 加转台
- 冷却:乳化液 vs 油 vs 微量润滑
- 安全集成:单机围栏 vs 与单元联锁
- 排屑:螺旋 vs 链板 → 按屑型
- 联网:单机 DNC vs MES 字段
常见误区
- 非标夹具不管排屑 → 缠屑顶刀。
- 门联锁未与机器人互锁 → 门开着就进臂。
- 把样本快速换刀时间当节拍 → 忽略开门上下料。
- 零点托盘重复基准不清 → 换托盘尺寸飘。
- 冷却液泄漏未进护罩设计 → 地面积液。
- 程序权限混乱 → 误调刀长。
交接检查表
- 夹具/托盘基准说明
- 门联锁与外部互锁信号已确认
- 刀库与刀柄字段清单
- 冷却排屑维护说明
- 上下料允许进入条件
- 急停与安全验证项
- 程序备份与权限策略
- 地基与水平验收标题
风险与验证
风险:飞屑飞刀、门联锁失效、机器人协同碰撞。
依据实际工件、环境与操作方式确认安全措施,并在调试和交接时验证。
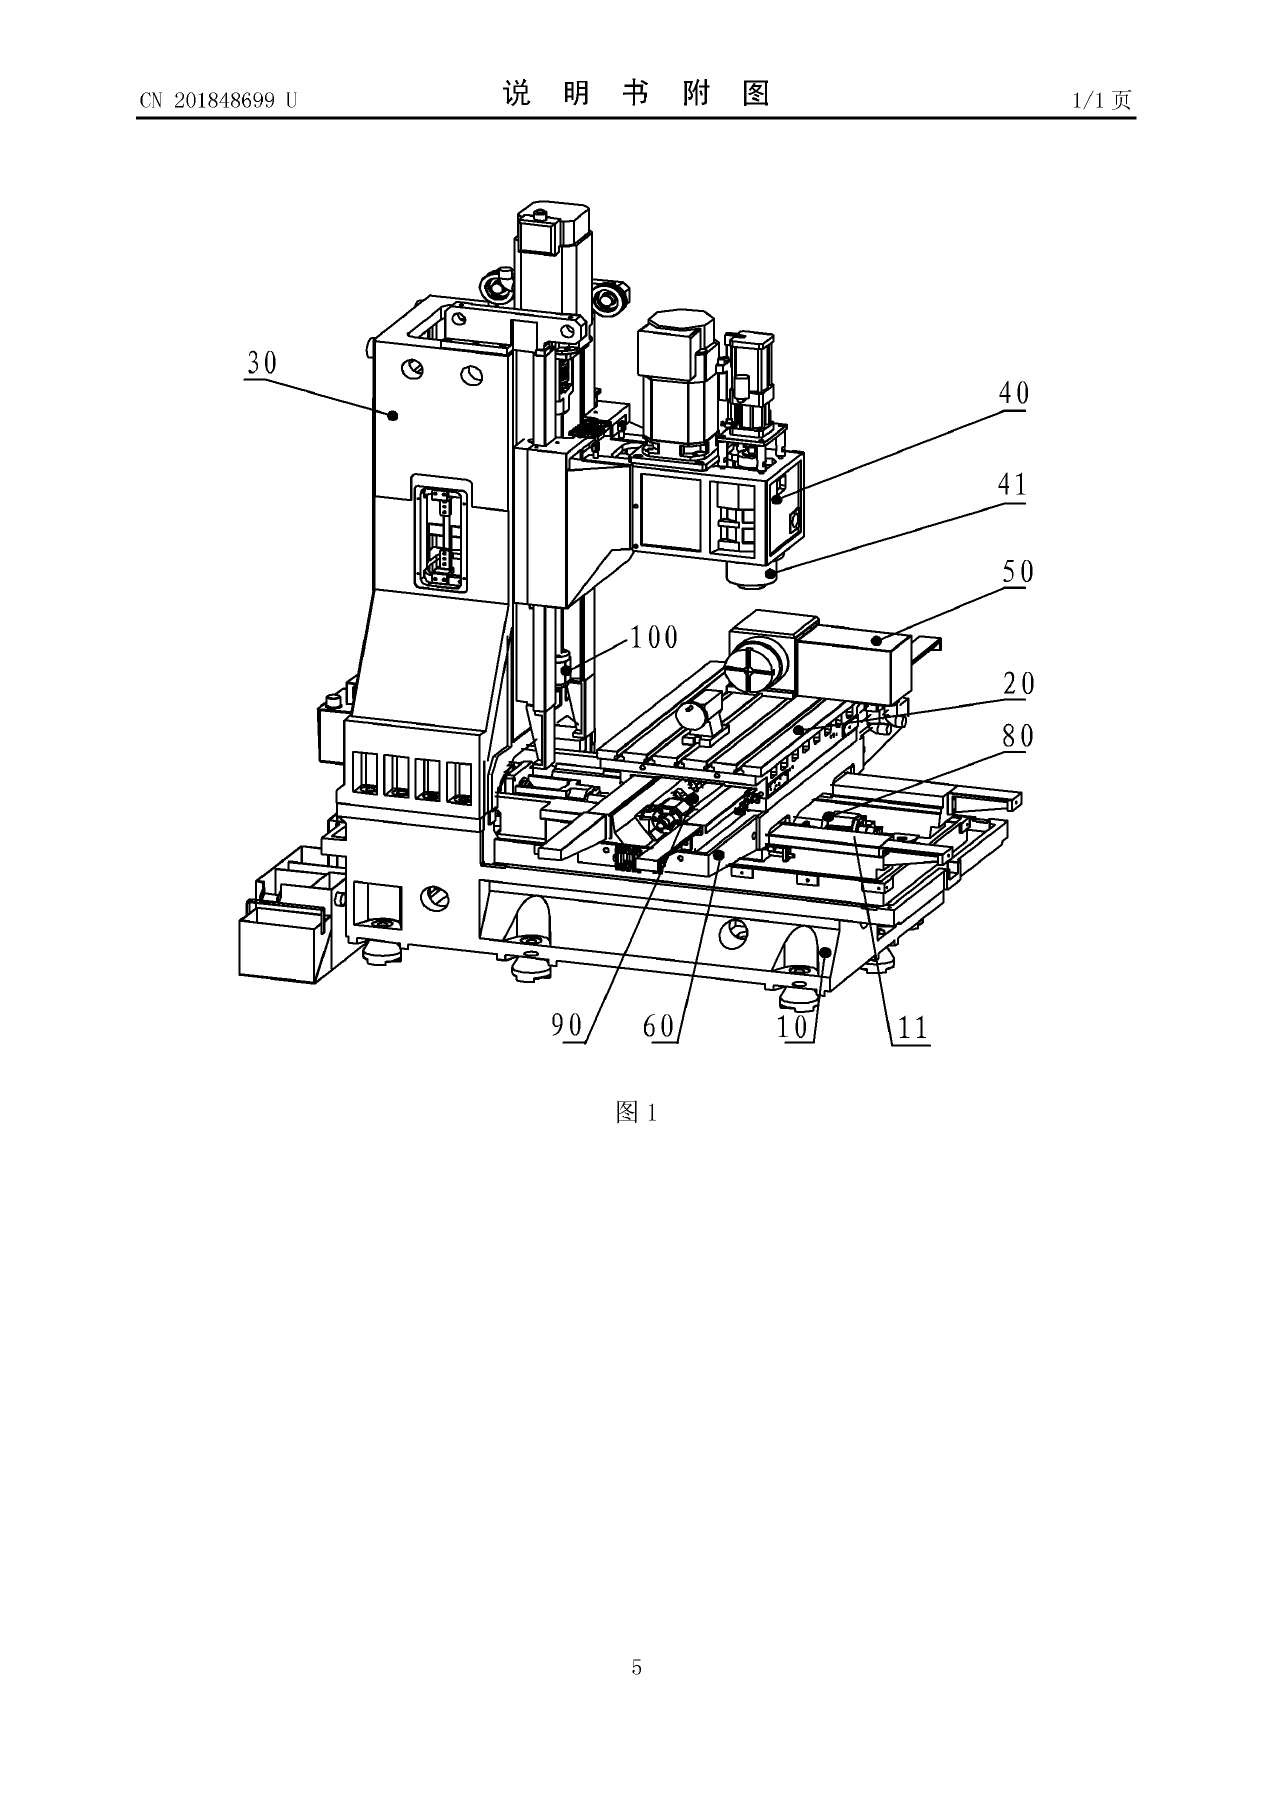
专利附图与机构参考
附图用于阅读机构思路。不同专利对应不同实施方式,请结合原文理解适用边界。