铜管卡簧自动组装机
铜管卡簧装配站是围绕铜管类零件卡入卡簧/挡圈的非标装配骨架,常见于制冷、流体连接件教学与类似弹性挡圈装配。
EXPLORE THE MODULES
拆开功能,理解各模块的职责
FUNCTION MODULE
管件定位夹紧
防止压装时旋转或轴向窜动。
功能分组用于理解结构;完整时序与接口需结合实际方案确定。
READ THE MECHANISM
看懂原理,再做方案
从作业边界到输入条件,把结构、选型与交接连起来。
作业过程
铜管(或管接头)定位后,卡簧经供料定向,被扩张或引导到槽位并释放就位;检测有无与到位,再下料。
工艺流程:
- 管件定位夹紧
- 卡簧供料定向
- 扩张/推入/旋入(按卡簧类型)
- 释放就位
- 有无/到位检测
- 下料;NG 隔离
适用工件与边界
典型:铜管接头、快插管件、带槽轴端 + 弹性挡圈。 行业:制冷空调管路、卫浴、汽车流体件。 何时不选:焊接固定、螺纹挡圈,或卡簧截面特殊需全手工——先做工艺试验。
工作原理
弹性挡圈靠变形越过直径后回弹入槽。机构要控制扩张量、同轴与释放时机;供料需定向防止翻面。漏装与半入槽是质量风险,需检测字段。
常与分度转盘或直线多工位组合。设计重点:卡簧类型 → 扩张/压入方式 → 防翻面 → 检测 → 防护。
运动与驱动
短行程直线为主,可能含旋转定向。 扩张机构的回程必须可靠,防止卡簧飞弹。 供料节拍与装配节拍匹配是系统要求。
方案输入清单
- 管件槽位尺寸字段与公差要求
- 卡簧类型(孔用/轴用等)与材料
- 装配方向与是否允许表面压痕
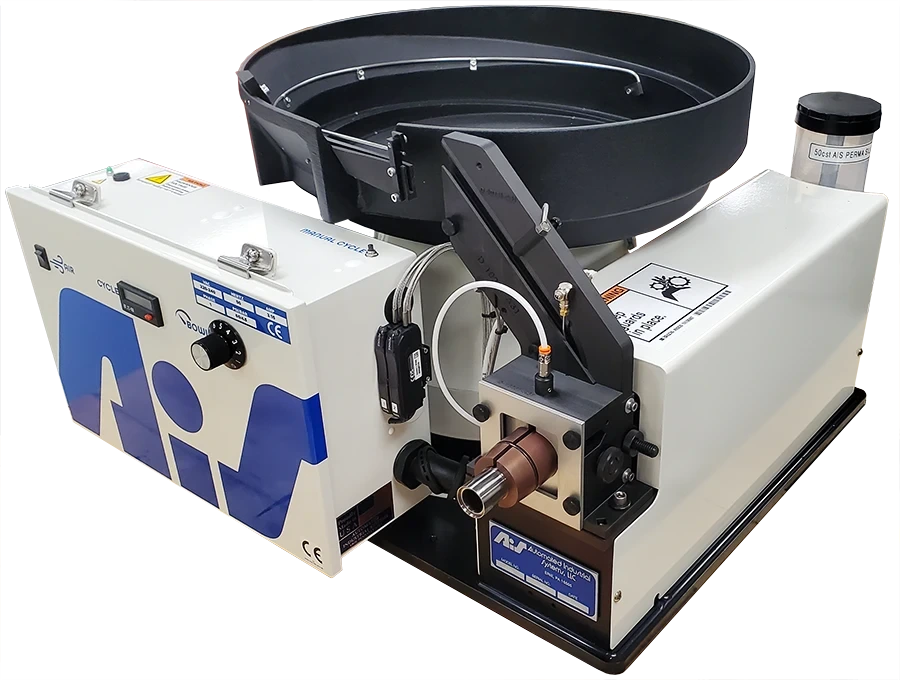
- 供料:振动盘可行性(缠绕风险)
- 检测:有无 / 到位深度字段
- 节拍与自动化等级
- 弹性件飞出防护
- 换型:多规格锥套/钳口
- 与清洗/干燥工序的前后关系
- 润滑或装配辅料是否允许
- 上下料方式
- 维护:易损钳口与弹簧
设计决策节点
- 卡簧类型:孔用 vs 轴用 vs 特殊截面
- 方法:锥扩推入 vs 专用钳 vs 手工辅助半自动
- 供料:振动盘 vs 带装 vs 人工摆放
- 布局:单站 vs 转盘多工位
- 检测:通断 vs 探针深度 vs 视觉
- 换型:快换套筒 vs 伺服调扩
- 防护:全罩 vs 局部挡板
- NG:当场剔除 vs 下流分拣
常见误区
- 不管翻面 → 卡簧装反难拆。
- 扩张过大塑性变形 → 入槽后松脱。
- 无飞出防护 → 调试伤眼。
- 漏装只靠目视 → 批量流出。
- 振动盘缠绕不停机 → 有效稼动很低。
- 管件未夹牢 → 槽口被推歪。
交接检查表
- 卡簧方向与防翻面策略
- 扩张/推入机构回程可靠确认项
- 有无与到位 OK/NG 定义
- 飞出防护与护罩验证项
- 供料卡料清理路径
- 换型套筒清单
- 夹紧与执行互锁
- 易损件点检项
风险与验证
风险:弹性件飞出、夹点、噪声。
依据实际工件、环境与操作方式确认安全措施,并在调试和交接时验证。
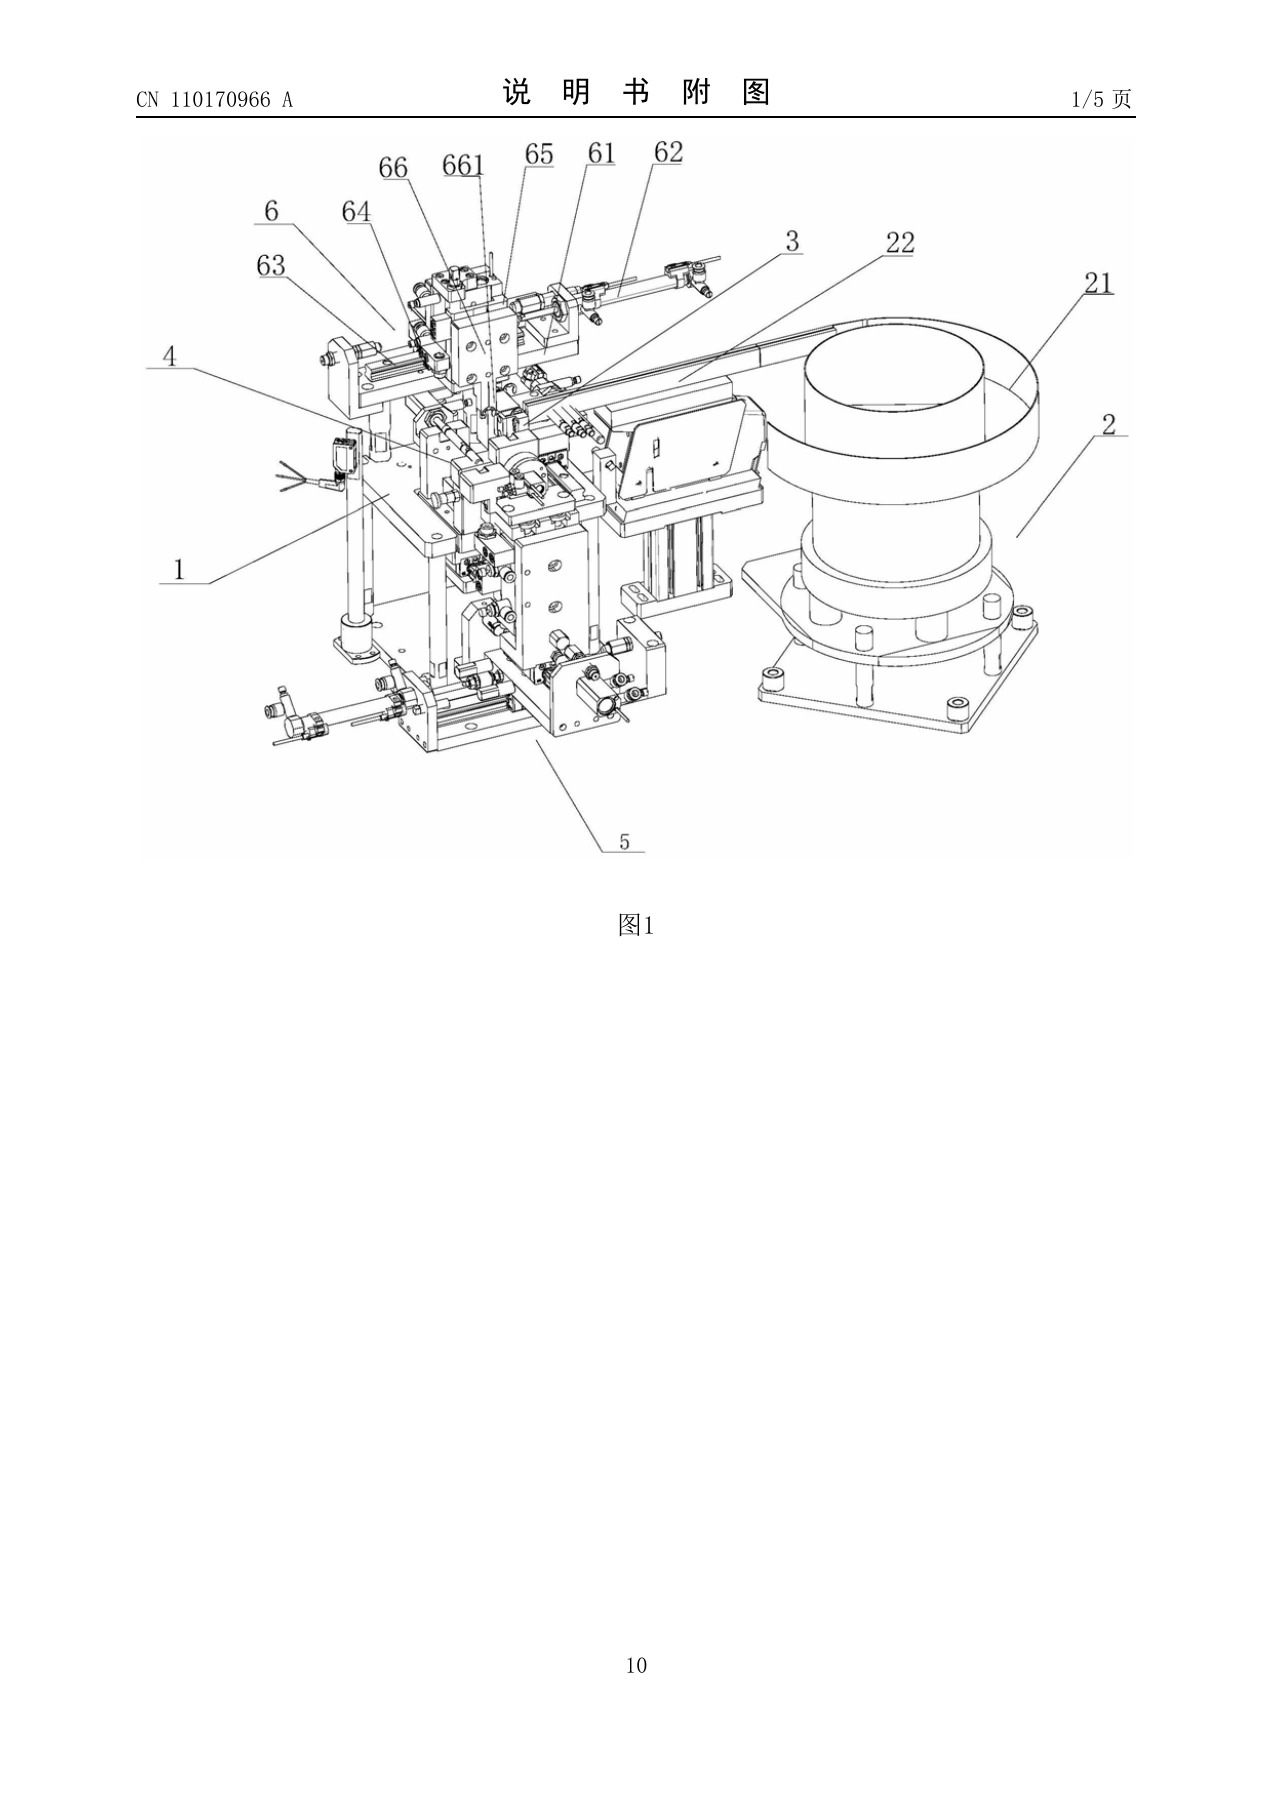
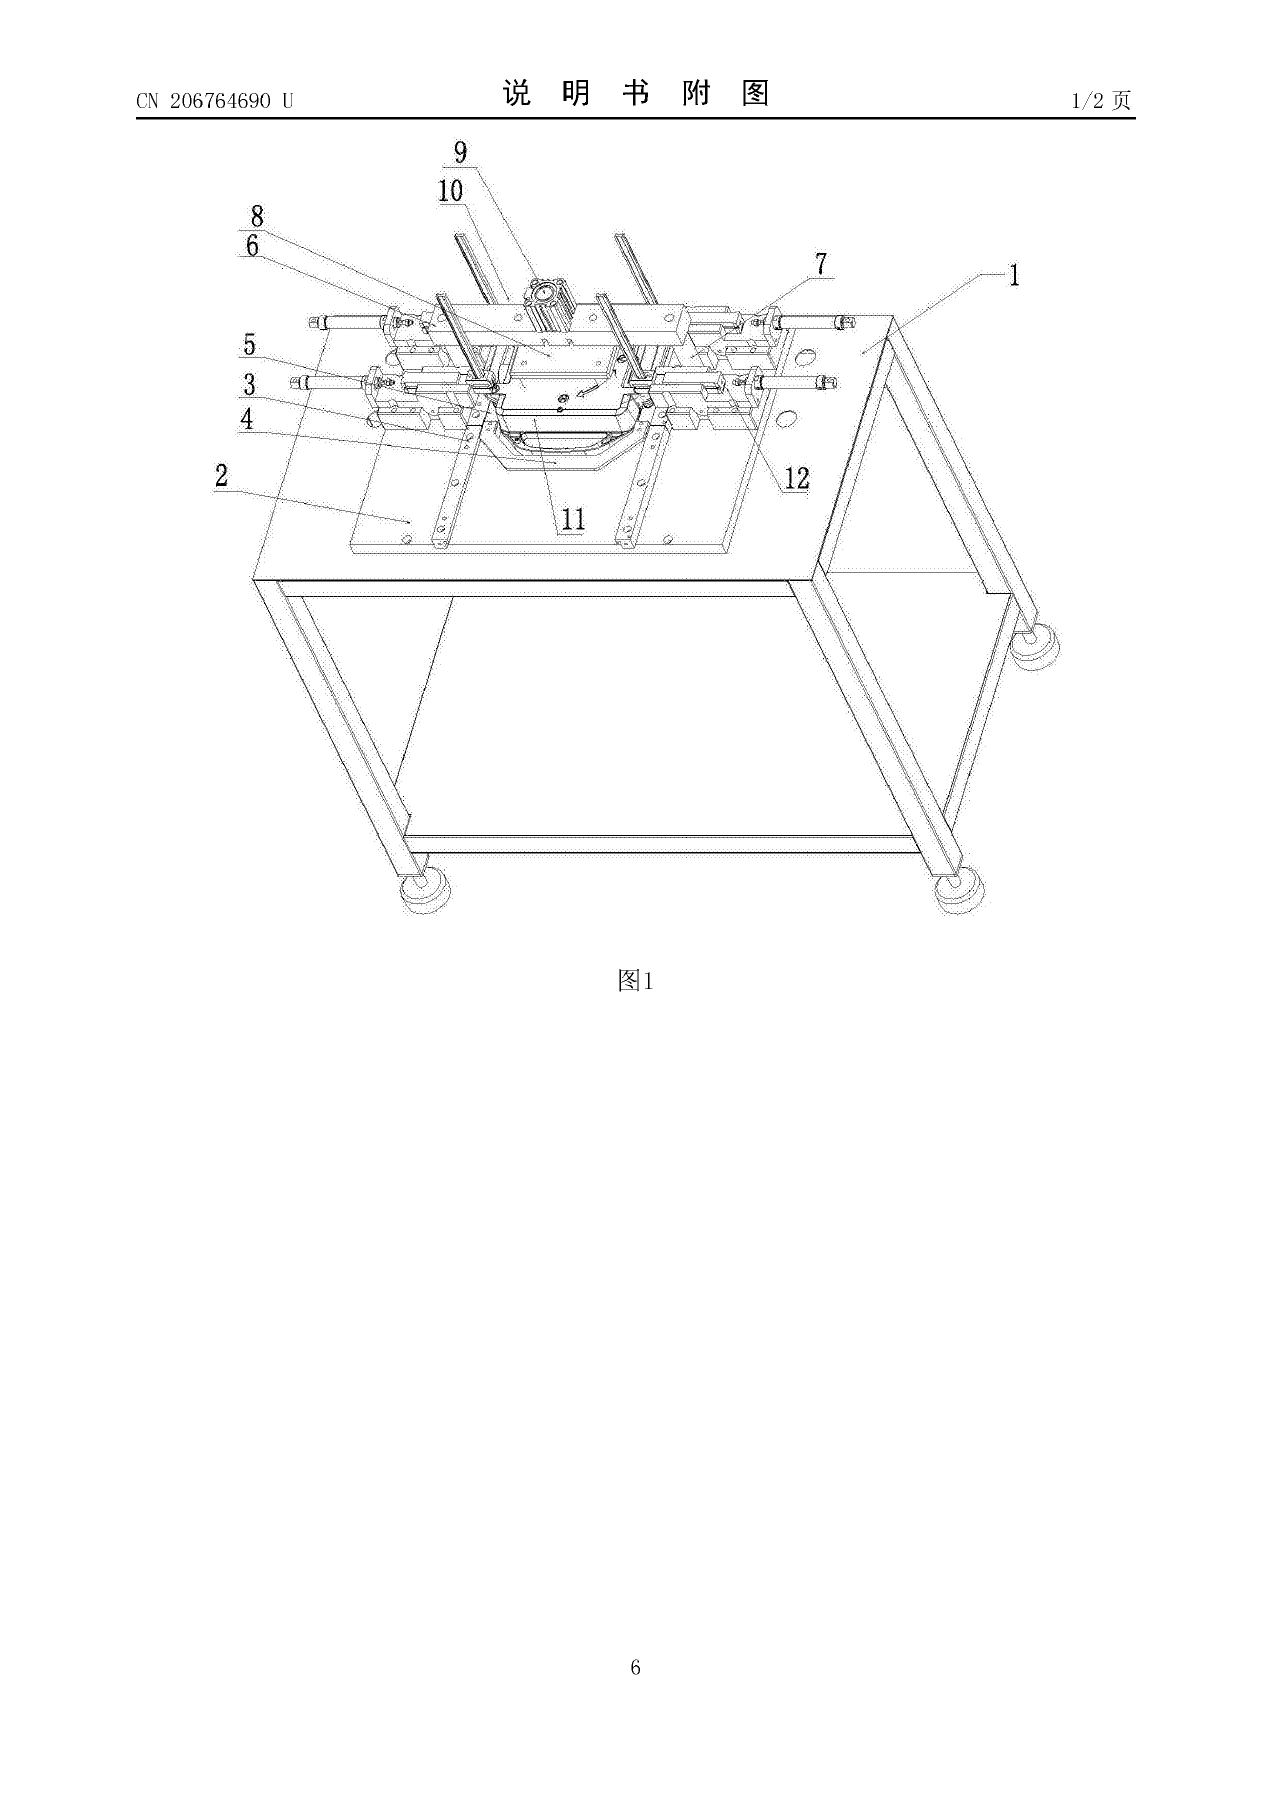
专利附图与机构参考
附图用于阅读机构思路。不同专利对应不同实施方式,请结合原文理解适用边界。