输送、检测与分拣工作站
从一个工件怎样进入、停稳、检测和分流出发,逐层查看机构、零部件与设计依据。
单件进入,停带检测;OK向前出料,NG在同一工位横推剔除。下一件在当前循环结束后进入。入口分离方式、节拍和检测精度须随产品确定。
这是 MechWiki 原创功能方案,图示表达逻辑关系。尚无制造图、确定型号、完整采购BOM、程序或实机性能数据。
01 / TAKE IT APART
点开模块,看它用到了什么
按动作,理解这一循环
下方是手动切换的动作逻辑预览,需经实际控制与安全设计后验证。
STEP 01
就绪与进料
确认推板缩回、通道可接料、安全条件满足,再允许单件进入。
READ THE MECHANISM
看懂原理,再做方案
从作业边界到输入条件,把结构、选型与交接连起来。
作业过程
工作站从上游接工件,经输送到达检测区,确认到位并停带稳定后完成视觉/传感判定,再由气动或机械执行件把 NG 推离主通道,OK 继续下行;卡料、满料、安全条件不满足时禁止继续进料。
工艺流程:
- 进料:上游放行,确认推板/剔除件已缩回、通道可接料
- 输送到位:皮带/链板带动工件进入检测窗口
- 停稳与触发:光电确认,停带稳定后触发采图
- 检测判定:清除旧结果 → 采图/传感 → 输出 OK/NG/超时
- 分流:OK 放行;NG 横推/摆臂并确认执行件回位
- 出料与联锁:满料、卡料、未清空时暂停进料;与上下游握手
适用工件与边界
典型工件:小型装配件、注塑件、冲压小件、电子结构件、日用塑料件等可稳定站立或可治具定位的件。 常见行业:消费电子结构件、汽车零部件、日用塑料、轻工装配。 何时不选:工件严重反光且无法控光、需要微米级多尺寸闭环、节拍极高到停稳窗口不够、或 NG 必须追溯到批次级复杂计量——应改走专用 AOI/计量或离线抽检。
工作原理
可以把机理理解为四段串联:输送建立节拍与空间窗口;到位传感把「工件在不在检测位」变成可靠布尔量;视觉/传感在清除旧结果后给出判定;执行分流把判定落到物理通道,并用缩回确认防止 NG 混入 OK。
本示例采用单件停带采图,重点确认位置重复与振动衰减。如果另行设计飞拍变体,还需评估触发延迟、曝光与线速匹配,不能直接套用本例的动作顺序。安全回路(急停、护罩联锁、光幕)应独立于普通示意 I/O,避免「画面上有急停」就当安全功能已实现。
卡料与满料策略属于控制逻辑边界:检测未完成、通道满、剔除未回位时,上游不得继续放行。
运动与驱动
主运动多为带式或链板直线输送,可选变频调速;剔除多为短行程气动直线或摆动。 设计前弄清:连续流还是节拍停带、飞拍是否必要、剔除行程方向会不会刮伤工件。 Z 向一般不是主运动,但若检测需压紧/顶起定位,要单独问保持与失气行为。
方案输入清单
- 工件外形、材质、重量、重心与是否可倾倒
- 表面反光、油污、颜色变化是否影响采图
- 检测项目字段:外观 / 有无件 / 简单尺寸
- 节拍目标与是否允许停带;停稳距离可否实测标定
- OK/NG 通道几何、收料容量与满料策略
- 上下游机械高度、电气握手与进料允许信号
- 推板/剔除件缩回确认方式
- 环境:粉尘、振动、温度、清洁要求
- 安全:护罩形式、急停位置、是否需要光幕
- 换型频率与治具/程序切换需求
- 追溯:是否需要保存图像或结果字段
- 维护:清料口、光源更换、皮带张紧接近性
设计决策节点
- 输送形态:皮带 vs 链板 vs 滚筒 → 取决于工件底面与积油风险
- 触发模式:停带采图 vs 飞拍 → 先问节拍与振动是否允许停稳
- 检测深度:有无件/外观 vs 多尺寸精密 → 后者可能升级为专用 AOI
- 分流执行:气动推板 vs 摆臂 vs 吹气 → 按质量、表面损伤、行程空间选
- 结果口径:无结果/超时不得当 OK → 先定义默认失效安全态
- 满料策略:停上游 vs 回流缓存 → 与线体布局一起定
- 安全架构:独立安全回路 vs 仅普通 I/O → 夹点与人机接触处必须前者
- 换型:固定工装 vs 快换治具/配方 → 影响通道挡边与光源支架
- 与机器人联动:纯输送分流 vs SCARA/并联末端复检 → 另挂机器人词条
常见误区
- 把演示动画节拍当成实测停稳距离 → 实际振动与打滑会吃掉窗口,导致误检。
- NG 未确认缩回就放行下一件 → 推板挡在通道会造成卡料或把 OK 打歪。
- 满料仍继续进料 → OK/NG 盒顶满后混料或掉件,责任边界不清。
- 安全功能挂在普通 PLC 示意点 → 评审时以为有急停,实际不满足安全控制要求。
- 光源与相机支架跟着钣金随便改 → 换型后光路漂移,判定阈值失效。
- 结果「无输出」默认为 OK → 通信丢包或相机忙时会放行不良品。
- 只验单件样件不验连续流 → 连续流才暴露光电抖动与满料逻辑问题。
交接检查表
- 进料前推板缩回与通道可接料条件已确认
- 到位—停带/触发—采图—分流时序表
- OK/NG 物理通道与程序标识一致
- 无结果/超时的失效安全态
- 满料、卡料、未清空时的停进料策略
- 急停、护罩、联锁验证项标题
- 维护开口、清料路径与光源更换步骤
- 上下游高度与电气握手信号表
- 换型治具/配方切换检查项
风险与验证
主要风险:入带夹点、剔除推板挤压、护罩开启后误启动、飞出件伤人。
依据实际工件、环境与操作方式确认安全措施,并在调试和交接时验证。
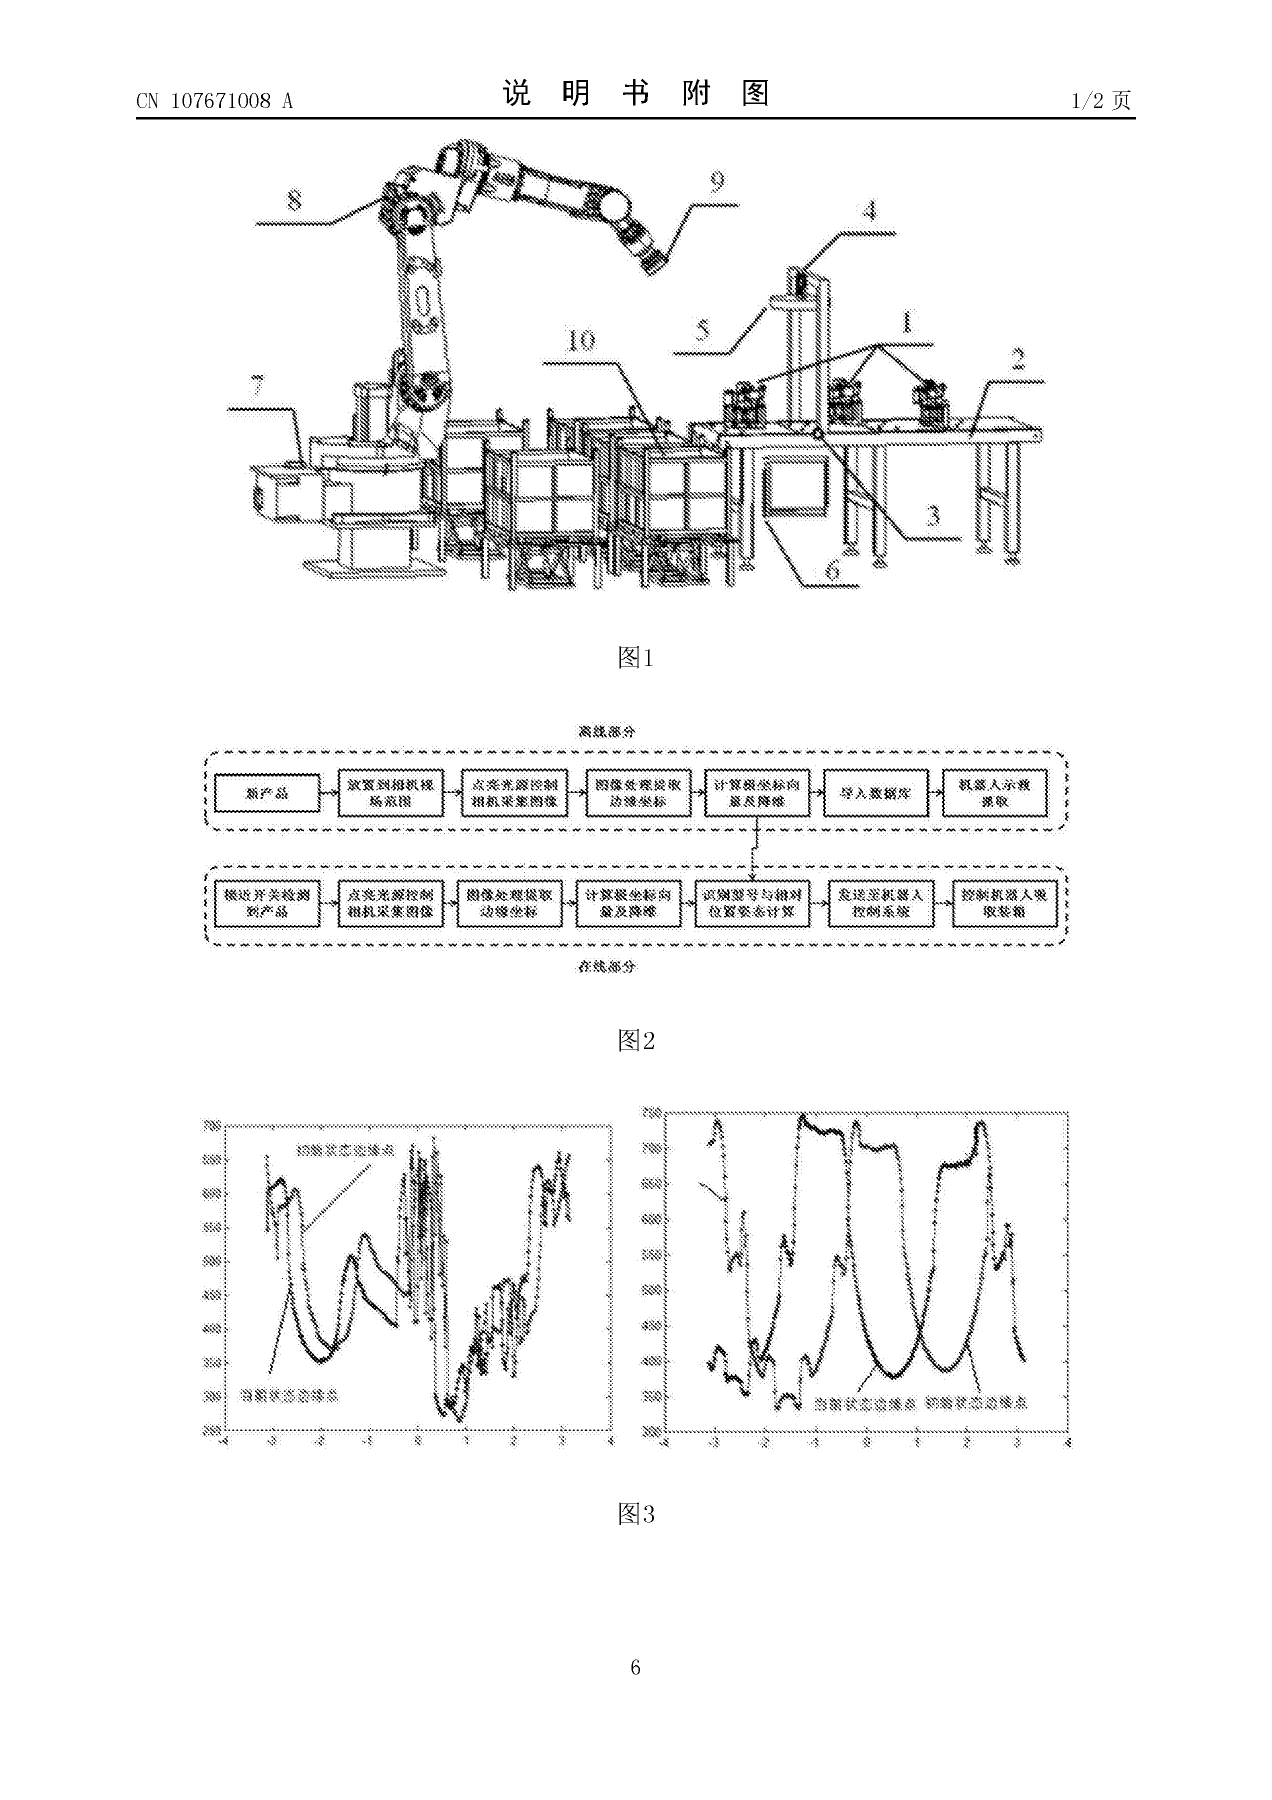
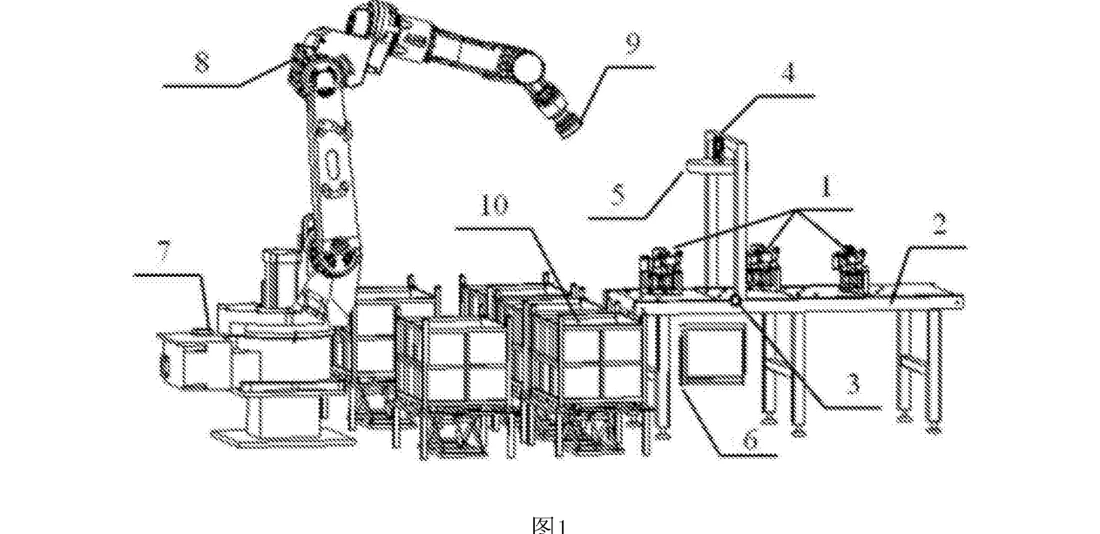
专利附图与机构参考
附图用于阅读机构思路。不同专利对应不同实施方式,请结合原文理解适用边界。
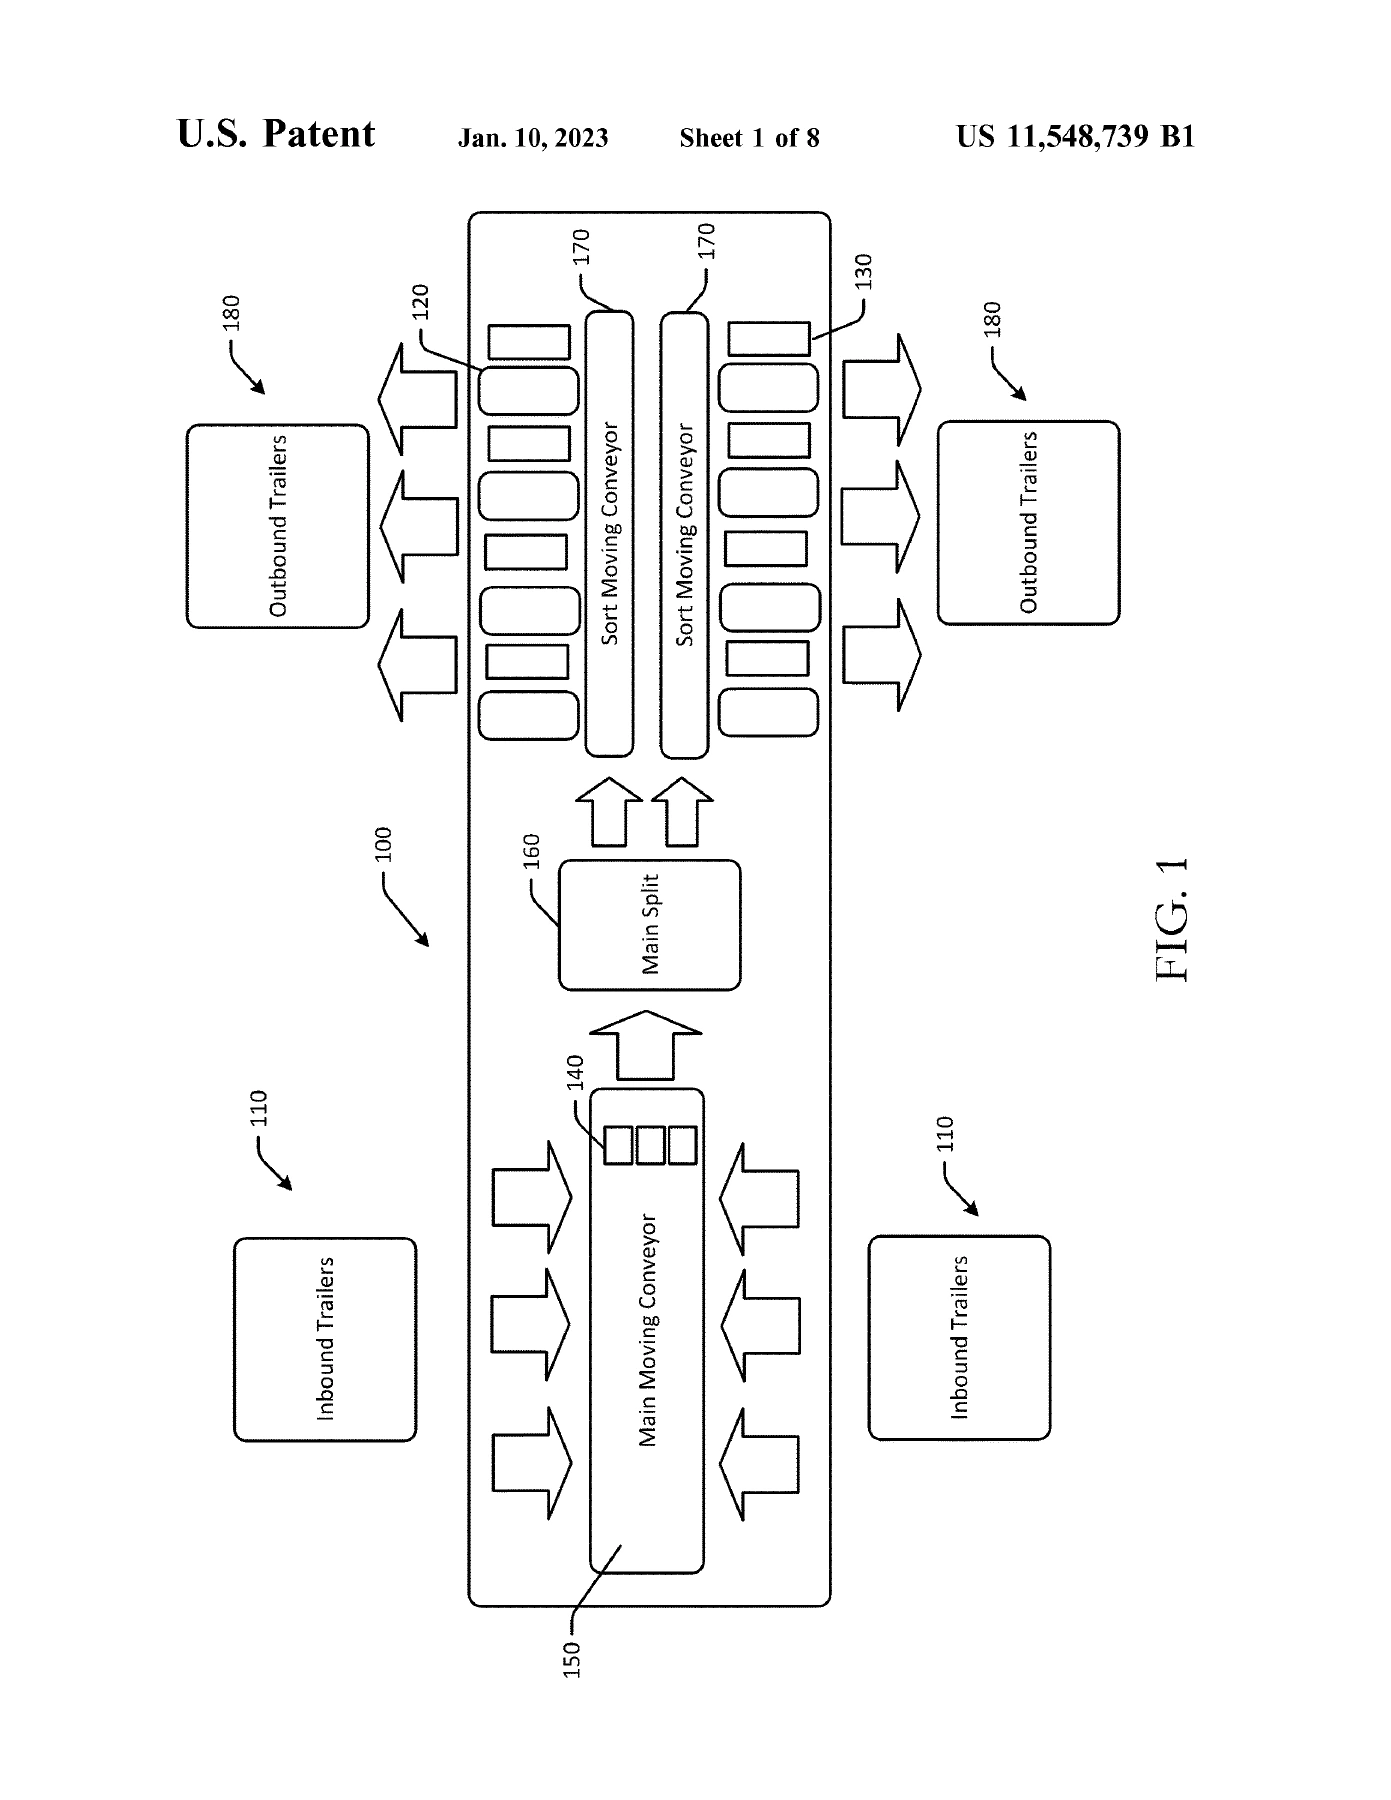
US11548739B1
Systems and methods for automated robotic sortation
机构参考;请结合原文的附图说明与实施方式阅读。
附图页 · PDF 第 2 页 · 点击附图放大原始 PDF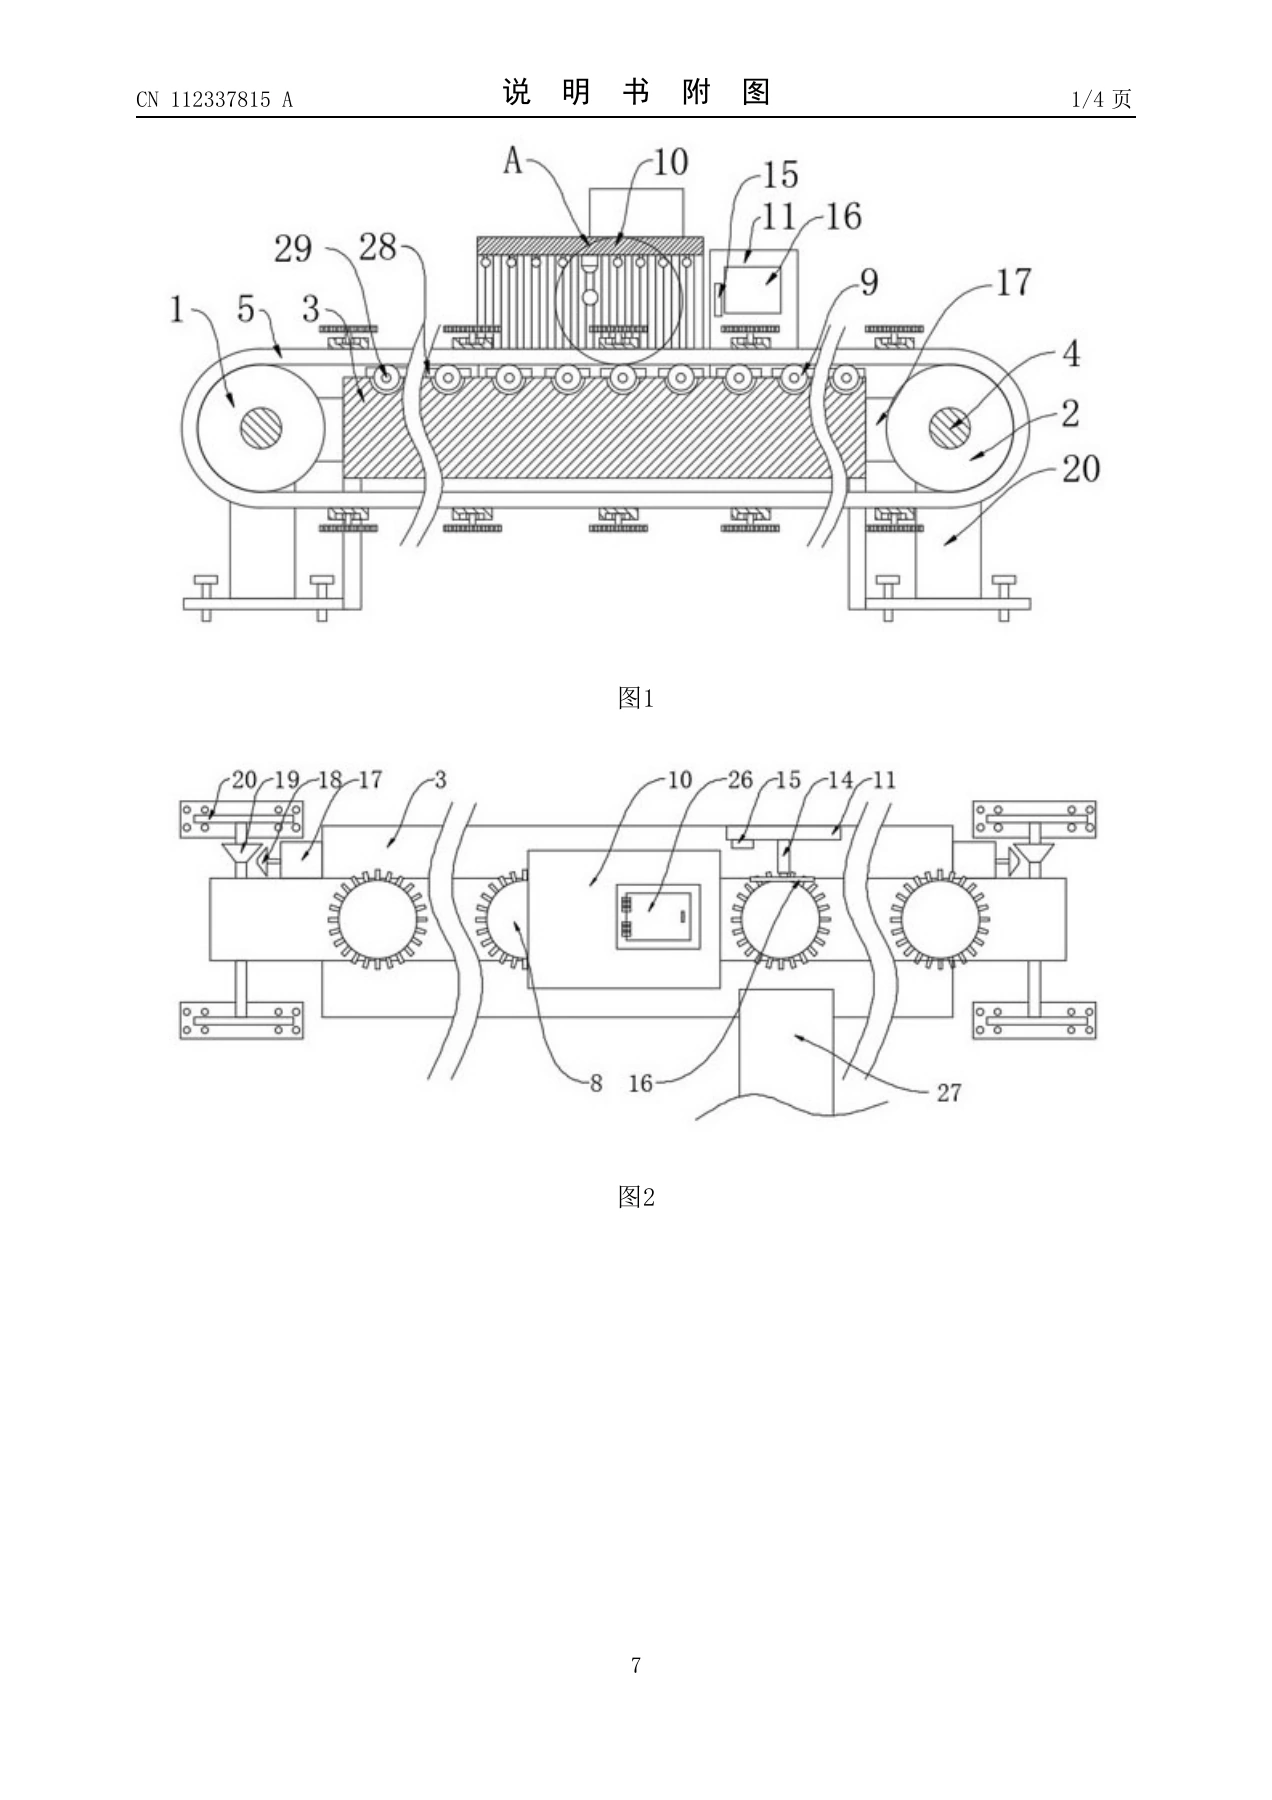
研究资料延伸
关联设备
从功能清单,走到选型依据
这些零部件类别用于展开设计检查,数量与型号未确定,清单仍需补充紧固、线缆、气管、端子等制造细项。 (24)
01
自制件 / 总成
02皮带输送总成
承托工件,按检测和排料节奏启停输送。
标准产品类别
03电机与调速驱动
提供输送驱动力;电机和驱动按成套接口核对。
标准产品类别
04到位光电传感器
检测工件进入检测区,参与停带和拍照条件判断。
标准产品类别
05工业相机 / 视觉控制器
在工件停稳后采图,输出有结果、OK/NG和故障状态。
标准产品类别
06镜头与调焦安装
把指定视野成像到传感器。
标准产品类别
07光源与光源控制器
提供可重复的成像对比度,控制环境光影响。
标准产品类别
08带导向推料气缸
停带后把NG工件横向推出;导向承受侧向载荷。
标准产品类别
09电磁阀与调速配管
控制气缸伸缩并限制动作速度。
标准产品类别
10气源处理与压力监测
供给匹配气动元件要求的空气,并监测工作压力。
标准产品类别
11气缸位置检测
确认推料伸出及缩回状态,参与超时判断。
标准产品类别
12PLC、I/O与操作界面
组织动作顺序、结果握手、报警和人工复位。
标准产品类别
13电源与配电保护
为控制与执行元件供电,划分保护和隔离。
自制件 / 总成
14导向、推板与收料结构
限制工件姿态并承接OK和NG产品。
自制件 / 总成
防护与安全相关控制
针对夹卷、推料、能源和维护风险确定防护与安全功能。
先确定这些输入
- 产品尺寸与质量范围、重心、底面和易损表面。
- OK/NG判定标准、缺陷样件集、追溯和图像留存要求。
- 目标产能、实际节拍、上下游接口和积放约束。
- 电源、气源、空间、环境、人员接近和维护方式。
接口与异常,需要一起设计
功能信号示例
输入:到位、缩回、伸出、视觉忙碌/结果有效、OK/NG、收料可用、气压正常。输出:输送运行、相机触发、推料控制、报警。具体点数、电平和地址待电气设计。
安全功能另外设计;上述普通I/O清单不包含完整安全回路。
必须验证的异常
无结果、旧结果、连续两件、卡料、推料超时、缩回未到位、满箱、掉电失气和复位。定义响应、人工处理、能源隔离和重启条件。
进入调试与验证检查点 →决策与交接检查清单
- 进料前确认推板缩回、通道可接料、安全条件满足
- 到位触发停带;下一件不得进入;停稳距离需实测
- 清除旧结果后再触发采图;无结果 / 超时不得当 OK
- NG 原位横推并确认缩回;禁止 NG 进入 OK 通道
- 卡料、满料、未清空时暂停进料
- 安全功能独立于普通 PLC 示意 I/O
来源与核查
SMC · Cylinder drive system sizing气缸及配套驱动系统选型入口 · 2026-11-01OMRON · Photoelectric sensor guide光电传感器类型与检测原理 · 2026-11-01KEYENCE · Machine vision lighting guide按目标表面、检测目的和照明几何选择光源 · 2026-11-01已核对来源页面;本方案尚未验证具体型号与可替换性。
维护:MechWiki · 2026-11-01 · 官方资料支持元件原理与查阅入口,整机动作与模块组合为原创设计说明。